

5 軸ガントリー CNC: 大規模精密機械加工のための完全な購入者ガイド
 2026.09.16
 業界ニュース
3 メートルの航空宇宙用フレームが工場に到着したとき、加工戦略は主軸速度だけを考慮したものではありません。 1 回のクランプで部品の全長にわたって公差を維持できるかどうかが重要です。 5 軸ガントリー CNC マシンは、大きなブリッジ型フレームと 5 軸の同時動作を組み合わせることで、その質問に答えます。
最初に結論を述べます。5 軸ガントリー CNC は、大型で複雑なワークピースを 1 回のセットアップで加工する最も実用的な方法です。取り扱いが減れば、精度が向上し、治具コストが削減され、合計サイクル時間が短縮されます。この記事の残りの部分では、構造がどのように機能するか、どの仕様が重要か、そしてこのマシン クラスがどこで維持されるのかについて説明します。
5 軸ガントリー CNC マシンとは何ですか?
ガントリー機械は、クロスビームを支える 2 本の床に設置された柱を中心に構築されています。主軸ヘッドはビームの上に乗り、ワークピースはコラム間のテーブル上に置かれます。 Cフレーム立形マシニングセンタと比較して、作業エリアが約2mを超える場合、価格単価あたりの剛性が大幅に向上したガントリー設計です。
「5 軸」の部分は、3 つの直線軸 (X、Y、Z) と 2 つの回転軸を意味します。ほとんどの 5 軸ガントリー構成では、回転軸はスピンドル ヘッドに組み込まれた A 軸 (X 周りの傾斜) と C 軸 (Z 周りの回転) です。一部の設計では代わりにテーブル上に回転軸を配置しますが、これは非常に重いワークピースに適しています。
から始めると違いが理解しやすくなります ガントリーマシニングセンターの基礎 次に、ヘッド スタイルのオプションを比較します。
以下の図は、5 軸ガントリー CNC マシンの典型的な構造モジュールを示しています。
5 軸、3 2、または 3 軸: モーションをパーツに一致させる
すべての大型部品に同時 5 軸加工が必要なわけではありません。多くの角柱状部品は、3 軸ガントリーまたは 3 2 位置ヘッドによって完全に処理されます。決定は、到達する必要がある側面の数、表面に彫刻が施されているかどうか、および再クランプの頻度がどのくらいであるかによって決まります。
| 能力 | 3軸ガントリー | 3 2 位置 | 5軸同時 |
|---|---|---|---|
| 5 面パーツのセットアップ | 4~6 | 2-3 | 1 |
| 斜めの穴とポート | 手動インデックス作成 | はい | はい |
| 複雑な3D輪郭加工 | 限定 | 段付き仕上げ | シングルパス仕上げ |
| プログラミングの取り組み | 低い | 中 | 高 |
| 相対投資 | 低いest | ミッド | 高est |
一般的な 5 面の大きなパーツに必要なセットアップ
比較例。実際のセットアップ数は部品の形状と機械の構成によって異なります。
実際的なポイント: 部品がほとんど平らで、時々角度のある穴がある場合、3 2 ガントリーを使用するとコストが節約され、プログラミングのリスクが軽減されます。タービンブレード、インペラ、複合曲線を備えた金型インサート、または届きにくいアンダーカットのある部品を加工する場合、同時 5 軸モーションがそれらを効率的に仕上げる唯一の方法です。
購入前に確認すべき主な仕様
作業範囲とテーブル
列間の距離によってワークピースの最大幅が決まります。 Y 軸の移動量はテーブルの前面から到達できる深さを定義し、Z 軸の移動量は部品の最大高さと工具の長さを制御します。部品だけでなく、必ずエンベロープ内のフィクスチャも測定してください。
- X 軸移動量: ガントリー機械の場合、通常 3 ~ 12 m
- 柱間の距離: 実証済みの最大のワークピースよりも 300 ~ 500 mm の幅を選択します。
- テーブル荷重: 実際のワークピースと治具の重量を加えて検証します。
主軸性能
スピンドルの出力とトルクにより、1 回のパスで除去できる材料の量が決まります。 30 ~ 60 kW の 10,000 ~ 15,000 rpm スピンドルは、ほとんどのアルミニウム航空宇宙および金型鋼の用途に対応します。チタンまたはインコネルの場合は、低速で高トルク、頑丈な HSK または Capto インターフェイスを探してください。
軸構成とロータリーヘッド
回転軸がフォーク型ヘッド、スイベルヘッド、テーブルベースのいずれであるかを確認してください。フォーク ヘッドは、工具の到達距離が向上し、クロス ビームとの干渉が少なくなるため、同時 5 軸作業には一般的です。非常に重いワークピースの場合は、B/C 回転軸を備えたテーブルベースの設計がより安全な選択となる場合があります。
コントロールとCAMの互換性
5 軸ガントリー マシンは、運動学的変換、ツール中心点 (TCP) 制御、および衝突回避を処理する CNC の機能に依存します。 CAM ポストプロセッサは、頭部の運動学と正確に一致する必要があります。注文に署名する前に、施工業者にポストプロセッサーのリストを尋ねてください。
効果がある場合: 5 軸ガントリーが必要なアプリケーション
5 軸ガントリー CNC は汎用機ではありません。作業範囲が大きく、部品が複雑で、再クランプに費用がかかるかリスクがかかる場合、コストが発生します。 3 つのアプリケーション グループが需要を支配しています。
航空宇宙と防衛
モノリシック アルミニウム フレーム、ウィング リブ、スパー キャップ、バルクヘッドは、長い寸法と薄肉、5 面加工を組み合わせています。ガントリー構造は長い X 軸をサポートし、ロータリー ヘッドは部品の位置を変更することなく角度のあるファスナー ポケットに到達します。 1 つのセットアップにより、フィーチャ間の幾何学的誤差も軽減されます。
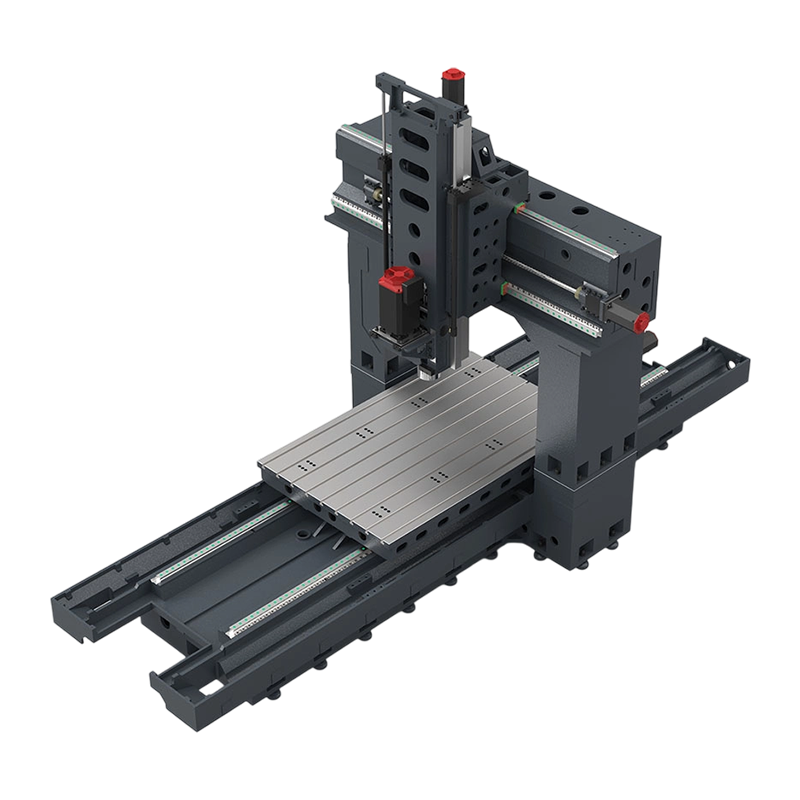 PL2518 大型構造部品用ガントリーマシニングセンター この 5 軸ガントリー マシンは、長いアルミニウム部品と広い金型表面に適しており、広い作業領域と強化されたスピンドル出力を提供します。アクセスしやすいテーブルとスマートなコントロールにより、仕上げ効率を向上させながらセットアップ時間を短縮します。 製品を見る→
大型金型の製造
自動車のアウターパネル金型、大型プラスチック射出成形金型、ダイカスト金型には、広範囲にわたる連続的な表面仕上げが必要です。 5 軸ガントリーにより工具が表面に対して垂直に保たれるため、より良い仕上げが得られ、手作業での研磨が大幅に削減されます。適切なスピンドルと集塵装置が装備されている場合、同じ機械でグラファイト電極を処理できます。
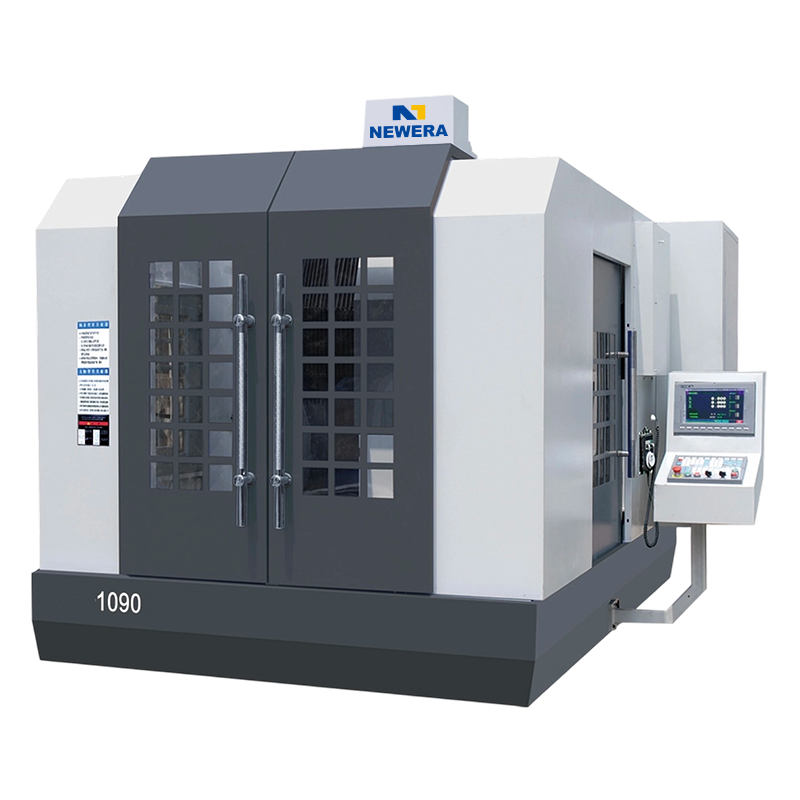 NE1090 大型ワーク用CNCガントリーフライス盤 立型マシニング センターの限界を超えた大型の金型やケーシング用に構築されたこのガントリー ミルは、剛性と精度を高めるために鋳鉄構造と高速セラミック ベアリングを使用しています。 Z 軸の深いリーチにより、他のマシンがアクセスできないキャビティに対応します。 製品を見る→
エネルギー、鉄道、重機
風力タービンのブレード金型、ガス タービンのケーシング、鉄道車両の台車フレーム、大型ギアボックスなどは、立型マシニング センターの限界を超えることがよくあります。このような場合、ガントリーのオープンテーブルと大きな Z 軸により、C フレーム機械では到達できない深いキャビティにスピンドルがアクセスできるようになります。
5 軸ガントリーを指定する際のよくある間違い
- X/Y/Z 移動のみに焦点を当て、クロスビームの高さは無視します。部品がテーブル上に収まっても、ヘッドを傾けるとビームに衝突する場合があります。
- 回転軸には速度だけでなくトルクも必要であることを忘れてください。多くの 5 軸ヘッドは紙の上では高速に見えますが、角度のある切削では重い工具を保持することができません。
- プログラミングの学習曲線を過小評価している。 5 軸同時加工には、3 軸ショップにはない CAM スキル、セットアップの規律、およびシミュレーションの習慣が必要です。
- 工具の長さとホルダのクリアランスは無視します。ロータリー ヘッドにより物理的なサイズが追加されるため、最小到達距離と最低 Z 位置が変わります。
- 固定具や減衰を考慮せずに、スピンドルを部分的にのみ材料に適合させます。大きな部品の長くて薄い壁はびびりを引き起こす可能性があり、スピンドルをアップグレードしても解決できません。
5 軸ガントリー CNC に関するよくある質問
Q1: 5 軸ガントリー CNC マシンは何に使用されますか?
これは、1 回のセットアップで 5 面または輪郭加工を必要とする大型のワークピース (通常、航空宇宙構造部品、大型の金型およびダイブロック、エネルギー部品など) に使用されます。ガントリー フレームは、長い移動にわたって精度を維持するために必要な剛性を提供します。
Q2: 5 軸ガントリー CNC マシンの価格はいくらですか?
価格は作業範囲、主軸出力、回転軸構成、制御システムによって異なります。同じ引用文は二つとありません。正しいアプローチは、最大の部品を指定し、その部品を中心にマシンを構成するようメーカーに依頼することです。
Q3: 5軸ガントリーと5軸立形マシニングセンタの違いは何ですか?
VMC には、単一の鋳造コラム内のテーブルの上に取り付けられたスピンドルを備えた C フレームがあります。ガントリーにはクロスビームを支える 2 本の支柱があり、これにより剛性が向上し、X 軸の移動距離が大幅に長くなります。パーツの長さが 2 メートルを超える場合は、通常、ガントリーが推奨されます。
Q4: 5 軸ガントリー CNC はどの程度の精度を維持できますか?
精度は、補償、熱制御、およびスケールフィードバックに依存します。適切に指定された機械は、数百分の数ミリメートルの範囲で位置決めを保持できるため、金型や精密製造に適しています。メーカーは、一点だけではなく、体積全体にわたって測定された精度データを提供する必要があります。
Q5: 3 軸ガントリー CNC を後で 5 軸にアップグレードできますか?
制御システムとドライブに互換性がある場合、ロータリーヘッドまたはテーブルの改造は可能ですが、エンジニアリングコストは多くの場合、新しい機械のコストに近づきます。ほとんどの企業は、3 軸加工機では不十分な場合に 5 軸バージョンを選択します。
Q6: ガントリーマシニングセンタにはどのようなメンテナンスが必要ですか?
メンテナンスは、ガイドウェイの潤滑、スケール フィードバックのクリーニング、スピンドルの冷却、ロータリー ヘッドのシールのチェックに重点を置いています。ガントリーの X 軸は長いため、時間の経過による精度のドリフトを防ぐために、定期的なレベリング チェックも重要です。


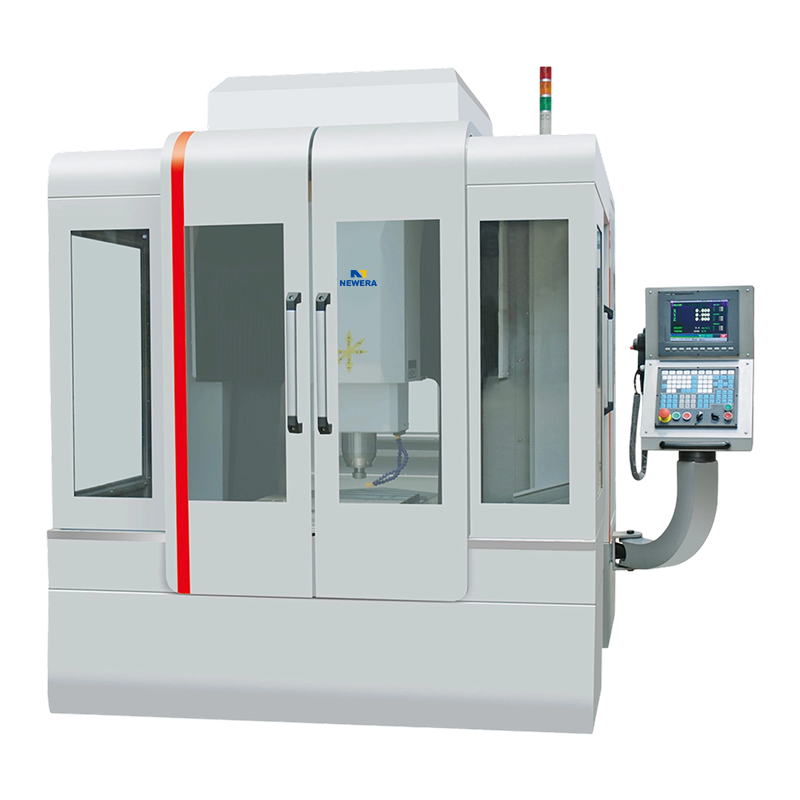

製品にご興味がございましたら、お問い合わせください。
お問い合わせ先
Nantong New Era Technology Co., LTD
- 中国江蘇省南通市崇川区五つ星工業団地
- 電話番号:+86-19851302688
- メールアドレス: [email protected]
クイックリンク
モバイル端末
