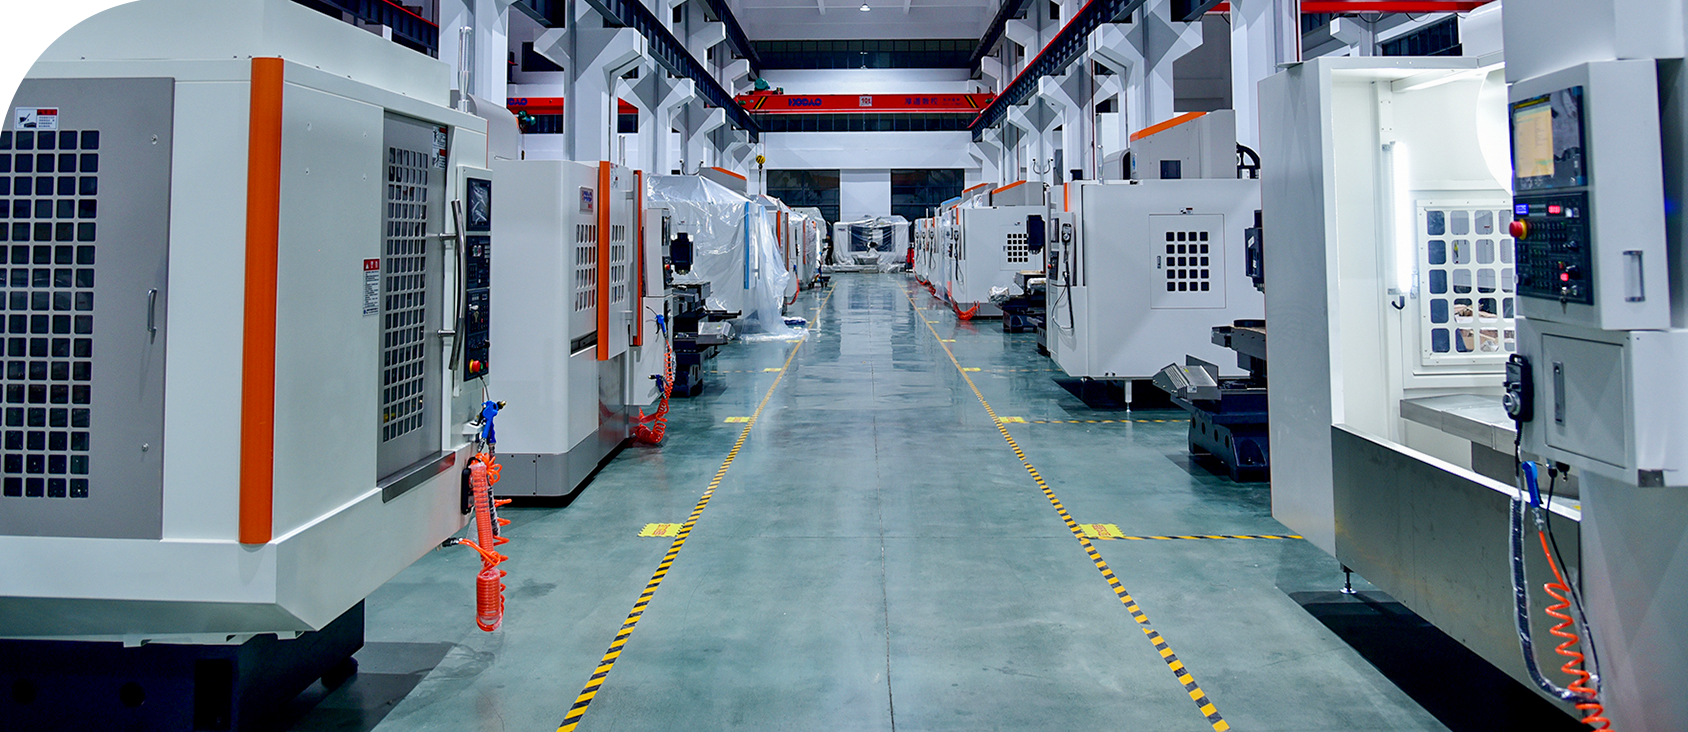
A 高性能立形マシニングセンタ 工作機械、CNC技術、自動制御を統合した精密加工装置です。機械製造、自動車、航空宇宙、金型製造などの業界で広く使用されています。 As one of the core equipment in modern manufacturing, the vertical machining center has become the preferred tool for machining many high-precision parts due to its superior machining accuracy and versatility.
1. とは何ですか 高性能立形マシニングセンタ ?
高性能立形マシニングセンターは、数値制御 (CNC) 技術に基づいた工作機械です。作業台や工具配置に縦型レイアウトを採用しており、複雑な各種部品の精密加工に適しています。 Its main functions include milling, drilling, tapping, surface milling, and machining complex curved surfaces, enabling it to complete various machining tasks efficiently and with high precision.従来の CNC フライス盤と比較して、立形マシニング センターは高い加工精度と強力な自動制御機能を備えています。
As a professional OEM High-Performance Vertical Machining Center Manufacturer and ODM High-Performance Vertical Machining Center Factory, New Era has continuously achieved advanced scientific and technological achievements both domestically and internationally, and has now developed into a professional manufacturer with a complete production and mounting center.
2. 高性能立形マシニングセンタの主な特長
(1) 高精度な加工能力
高性能立形マシニングセンタは通常、高剛性構造と高精度CNCシステムを搭載しており、ミクロンレベルの加工精度を実現します。精密な制御システムにより、加工中のツールパスの正確な制御が保証され、その結果、非常に高い寸法精度と表面品質が得られます。
(2) 高剛性構造設計
高精度加工の安定性を確保するため、立形マシニングセンタでは一般的に高剛性の鋳鉄ボディを採用し、設計の最適化により振動や変形を低減します。 These structural characteristics ensure the stability of the machine tool during high-speed cutting, avoiding machining errors caused by mechanical vibration.
(3) 多機能性
High-performance vertical machining centers not only possess the functions of traditional milling, but can also perform complex operations such as drilling, tapping, and cutting.これによりマシニングセンタは、複雑な曲面や異形の穴など、さまざまな形状の部品の加工が可能となり、製造現場での高い適用柔軟性が得られます。
(4) 高度な自動化
高性能立形マシニングセンタは、高度なCNCシステムを搭載し、自動制御機能を備えています。たとえば、自動工具交換装置 (ATC) は、さまざまな加工要件に応じて自動的に工具を切り替えることができるため、加工効率が大幅に向上し、手動介入の必要性が減ります。
(5) 高速加工能力
高性能立形マシニング センターは通常、主軸速度、送り速度、加速度が高く、短時間で効率的な加工を完了できます。特に高い生産効率が要求される大量生産や精密部品加工に適しています。
(6) 優れた熱安定性
High-performance vertical machining centers typically have excellent thermal stability designs, maintaining machining accuracy during long-term machining processes, reducing the impact of thermal deformation, and ensuring the stability of machining quality.
3. 高性能立形マシニングセンタに関するよくある質問
| 問題のカテゴリ | よくある問題 | 考えられる原因 | ソリューション |
| 機械システム | 主軸の振動や異音 | • スピンドルベアリングの磨耗/潤滑不足。
• ツールの動的バランスが不十分です。
・主軸のクランプ力が不足している。 | • ベアリングを交換するか、グリスを補充してください。
• ツールのバランスを再調整します。
• ツールクランプ機構の空圧または油圧を確認してください。 |
| Electrical System | システムアラーム (ドライバー/サーボの故障) | • Poor cable contact.
• 異常なドライバパラメータ。
• モーターの過負荷。 | • ケーブル接続を確認してください。
• パラメータをリセットするか、システムを再起動します。
・切削負荷を軽減するか、モーターを冷却してください。 |
| 加工精度 | 寸法許容差(穴間隔・輪郭誤差) | ・バックラッシが大きすぎる。 • 工具補正が設定されていません。・熱変形によるドリフト。 | • 送りねじナットのクリアランスを調整します。 • 工具半径補正をチェックします。 • 機械を予熱するか、冷却を最適化します。 |
| 冷却・潤滑システム | 切液飛散異常 | • Nozzle blockage. • Pump motor failure. • Piping rupture. | • ノズルを掃除または調整します。 • ポンプモーターを交換します。 • 配管を修理します。 |