ホーム / 製品 / 放電加工機 / CNC放電加工機
CNC放電加工機 OEM/ODM
当社について
Nantong New Era Technology Co., LTD
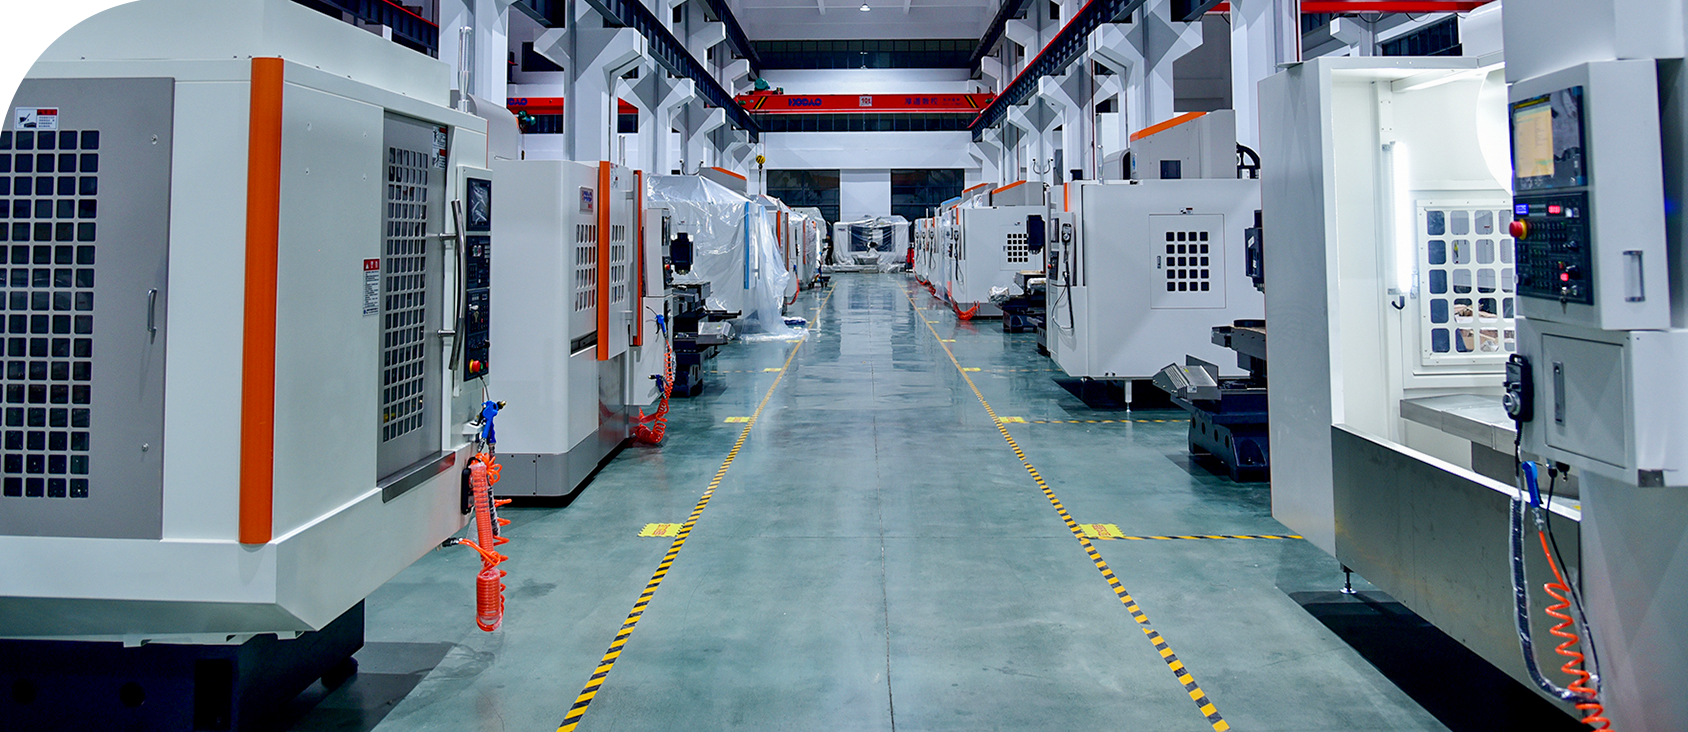
Nantong New Era Technology Co., LTDは、20年以上にわたり数値制御工作機械およびCNC工作機械の開発、設計、生産に特化しています。技術開発、製造、販売サービスにおいて専門チームを擁しています。
プロフェッショナルな OEM CNC形彫り放電加工機サプライヤー および ODM CNC放電加工機工場、New Eraは国内外の先進的な科学技術成果を継続的に獲得し、現在では完全な生産・組立センターを備えた専門メーカーに成長しました。当社は常にお客様に最適なソリューションを提供し、高品質な製品と完璧なサービスで最大の価値を創造します。
栄誉認定
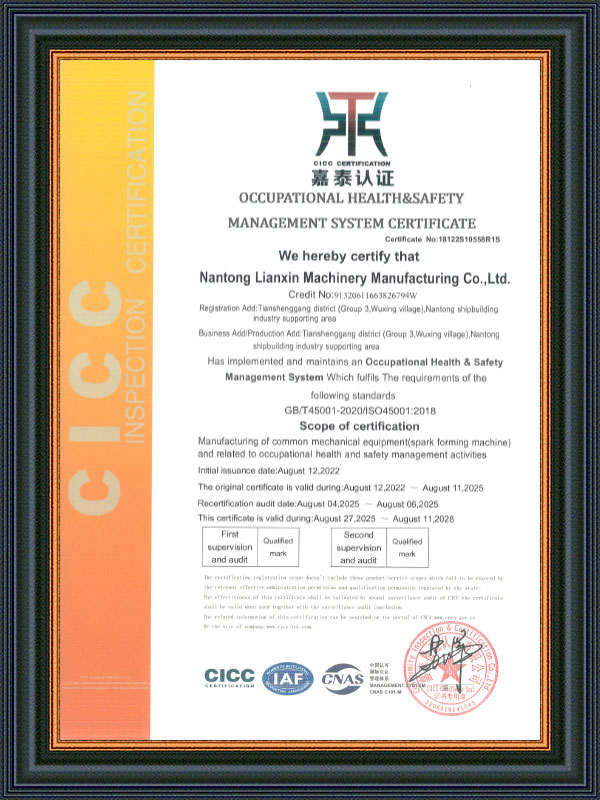
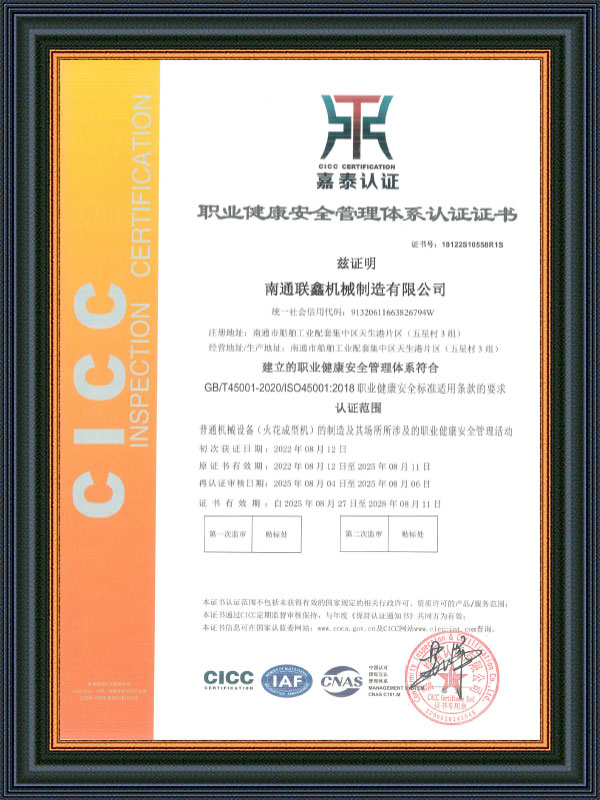
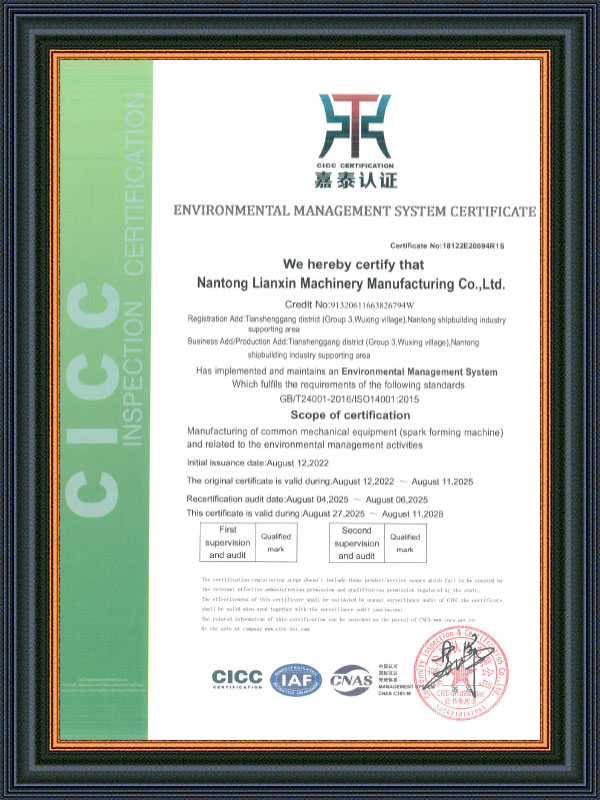
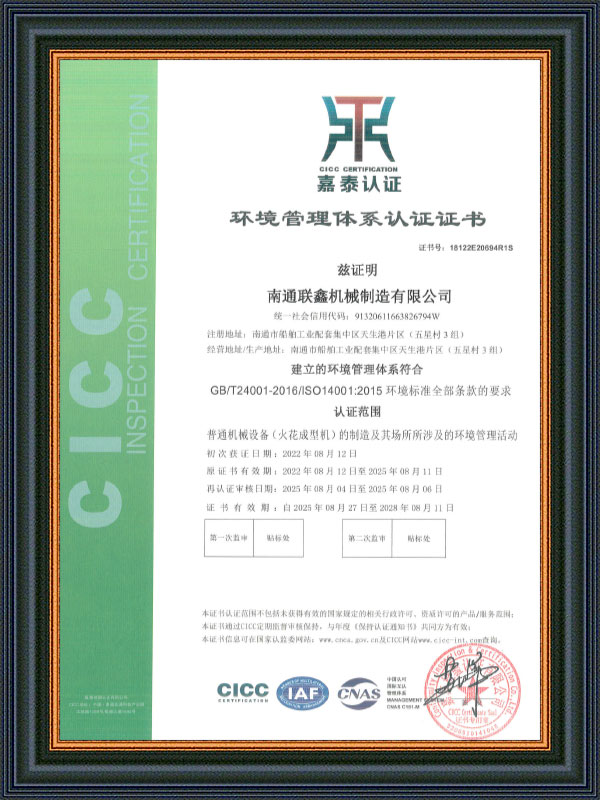
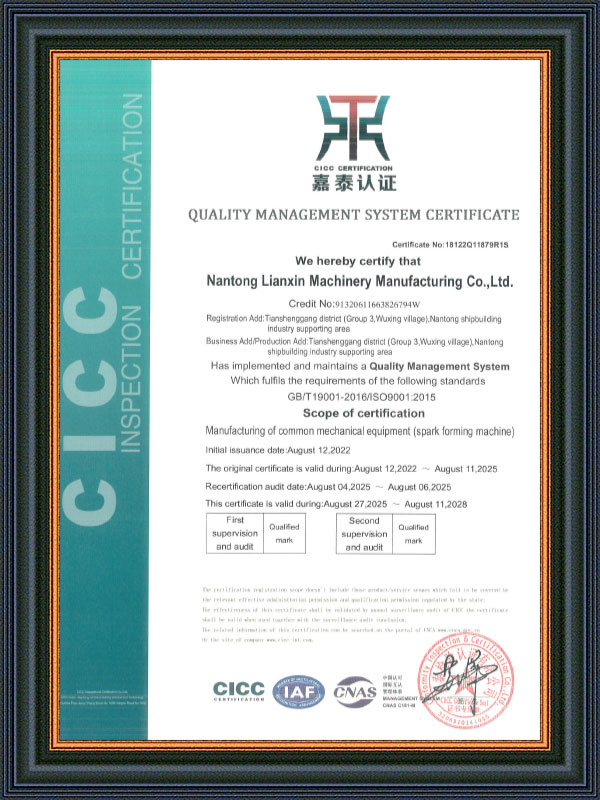
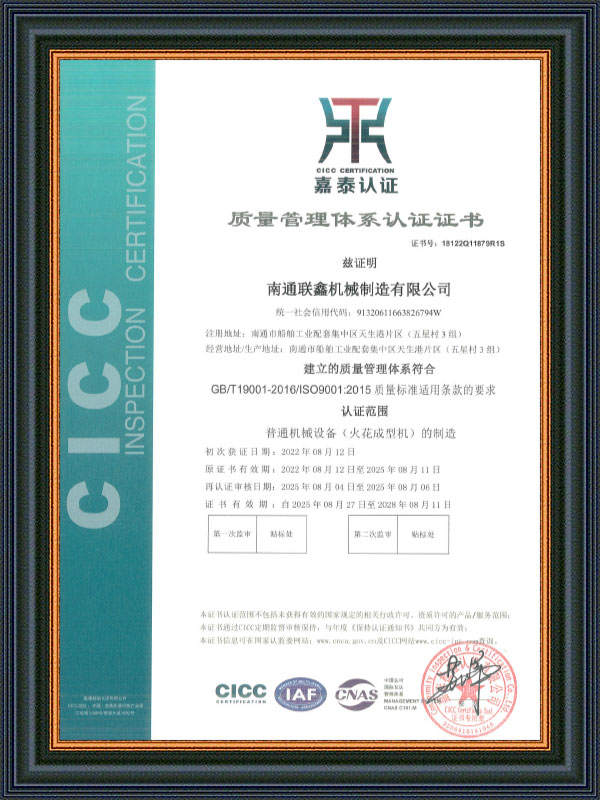
認証
最新情報
ニュース
  • CNC EDM と従来の EDM: 制御、精度、セットアップ、コストの違い -2026 -11-04
    2 台の形彫り機械は、同じテーブル サイズ、同じ発電機キャビネット、同様の設置面積で並べて設置できますが、日常的に使用する場合はまったく異なるツールになります。決定的な違いは電源ではなく、誰が軌道を所有しているかです。従来の(手動または ZNC)シンカーでは、オペレータは手、感覚、記憶によって軌道、深さ補正、摩耗オフセットを制御します。 CNC シンカーでは、これらの動きがプログラムされ、保存され、次のジョブで繰り返されます。価格、セットアップ時間、電極数、廃棄率、そして新入社員の生産性が上がるまでの速さはすべて、その 1 つの分割から決まります。 以下の比較は、ラム放電加工機を購入する場合、老朽化し​​た手...
  • EDM加工はどのように行われるのですか?スパークギャップ、誘電体および放電の物理学 -2026 -10-28
    58 HRC H13 ダイインサートの底部にある 0.3 mm の内側コーナーは、フライス加工がオプションでなくなるポイントです。コーナー半径は実用的なカッターよりも小さく、材料は 1 回のパスで超硬チップを破壊し、フィーチャーはツール ホルダーが到達するには深すぎる位置にあります。それが放電加工の目的です。 放電加工 加工がどのように機能するかについての簡単な答えは、切削力ではなく、制御された電気スパークによって金属を除去することです。成形された電極が誘電性流体の槽を通してワークピースに向けて供給され、パルス電圧が数百分の数ミリメートルのギャップで流体を破壊し、放電のたびに金属の微細なクレーターが溶けて蒸発...
  • CNC ワイヤーカット EDM マシン: 金型ショップ向けの仕様、コスト、購入ガイド -2026 -10-21
    硬化された D2 スタンピングダイ、超硬パンチ、押出ダイインサート - これらの部品が 58 ~ 62 HRC で炉から出されると、フライス加工は終了し、研削は遅くなりコストがかかります。 CNC ワイヤーカット 放電加工 マシンはその問題を解決します。移動するワイヤー電極と純水の流れによって金属を除去します。硬い工具がワークピースに触れることはありません。 短い答えが最初にあります。形状が貫通プロファイルまたはストレートテーパー形状で、公差がおよそ ±0.01 mm より狭い場合、ワイヤ 放電加工 は適切なプロセスです。これは、3D ディテールを持つブラインド キャビティ、大量の単純な部品、および電気を通さ...
業界 知識

A CNC放電加工機 EDM(放電加工機)は、放電の原理を応用した高精度加工装置です。ワークピースと電極の間に高周波電気スパークを発生させ、ワークピース表面の局所的な溶融または蒸発を引き起こし、それによって正確な切断、穴あけ、成形作業を実現します。 CNC 放電加工機は、複雑な形状や高硬度の材料を加工できるため、金型製造、航空宇宙、自動車、エレクトロニクス産業で広く使用されています。

New EraはプロのOEM CNC EDM形彫り機サプライヤーおよびODM CNC EDMマシン工場として、国内外で高度な科学技術的成果を継続的に達成し、現在では完全な生産および設置センターを備えた専門メーカーに発展しました。

1. CNC放電加工機の動作原理
CNC 放電加工機の中心原理は、放電によって材料を除去することです。具体的なプロセスは次のとおりです。

(1) 電極とワークとのギャップ:電極とワークとの間には、通常マイクロメートルレベルの一定のギャップが保たれています。この 2 つはパルス電流によって放電され、各放電により高温と強力な局所溶融効果が発生します。

(2) 放電:電極とワーク間の電界強度が一定値に達すると放電が発生します。放電のたびに発生する高温により、ワーク表面の材料が局所的に溶解し、切断・成形が行われます。

(3) 材料除去:継続的な放電により、ワーク表面の材料が徐々に除去され、最終的に目的の加工形状が得られます。

(4) 電極とワーク間の相対移動:CNC 放電成形機は、数値制御システムを使用して電極の移動軌跡を制御し、電極が所定の経路に沿って正確に移動することを可能にし、それによって複雑な輪郭の加工を実現します。

2. CNC放電成形機の主な特長
CNC 放電成形機には多くの独自の利点があり、一部の従来の加工方法では代替できないものになっています。主な特徴は以下のとおりです。

(1) 高精度加工:放電成形機は、ミクロンサイズの穴や複雑な幾何形状の加工まで、極めて微細なスケールでの精密加工が可能です。加工精度は通常±0.002mmに達し、極めて高い精度が要求される金型や部品の加工に適しています。

(2) 硬くて脆い材料の加工: 従来の機械加工とは異なり、EDM マシンは超硬合金、工具鋼、グラファイトなどの高硬度材料を加工できるため、金型の製造や航空宇宙において重要です。

(3) 複雑な形状の加工能力:放電加工機は、内部の空洞、深穴、微細穴など、従来の切削方法では実現が困難な複雑な形状の加工が可能であり、特に精密金型の製造に適しています。

(4) 非接触加工: EDM 加工プロセスは工作機械とワーク間の直接接触に依存しないため、工具の磨耗やワーク表面の問題による物理的干渉が回避され、精密部品の加工に適しています。

(5) 高い適応性:放電加工機は、超硬合金、焼入れ鋼、銅合金などのさまざまな材料を加工でき、さまざまな材料に対する高い適応性を示します。 3. CNC EDM マシンのクリーニングチェックリスト

3. CNC放電加工機の洗浄ガイドライン

掃除用品 操作手順 注意事項 推奨サイクル
作動液タンク 1. 廃作動油を排出します。
2. 内壁に残った油分を柔らかい布またはスポンジで拭きます。
3. 洗浄し、新しい作動液を補充します。
• 腐食性の洗浄剤の使用は避けてください。
• タンクに漏れがないか確認してください。
1~2週間ごと、または作動液交換時
電極とワークチャック 1. 電極を分解し、アルコールまたは専用クリーナーで拭きます。
2. チャック接触面の油やゴミを取り除きます。
• 取り付ける前に電極が乾いていることを確認してください。
• 接触面を傷つけないように注意してください。
毎日または電極を交換するたびに
ワークテーブルとガイドレール 1. 金属粉を掃除機または柔らかいブラシで取り除きます。
2. ガイドレールを保護するために防錆油を塗布してください。
• 圧縮空気を直接吹き付けないでください(破片の飛散を避けるため)。
・ガイドレールの潤滑状態を確認してください。
毎日またはシフトごとに
フィルターシステム 1. 紙/金属フィルターを交換または清掃します。
2. ラインに詰まりがないか確認します。
・作動流体の汚れ具合に応じてサイクルを調整してください。
• 使用済みのフィルター カートリッジは環境規制に従って廃棄してください。
毎週または圧力アラーム通知に応じて
放電加工用オイルタンク 1. タンクの底から沈殿物を取り除きます。
2. オイルラインに詰まりがないか確認します。
・オイルフィルターを使用して不純物を除去してください。
• 水が浸入しないようにしてください。
毎月または油の品質が悪化したとき

CNC放電加工機 は、硬脆材や複雑な形状、超高精度の加工を可能にする高精度先端加工機として、金型製造、航空宇宙、自動車、エレクトロニクスなどのさまざまな業界で幅広く使用されています。継続的な技術開発により、放電加工機はインテリジェンス、自動化、環境への配慮においてさらなる革新が見られ、間違いなく将来の製造においてさらに重要な役割を果たすことになるでしょう。