ホーム / 製品 / 立形マシニングセンタ / 大ストローク立形マシニングセンタ
大ストローク立形マシニングセンタ OEM/ODM
当社について
Nantong New Era Technology Co., LTD
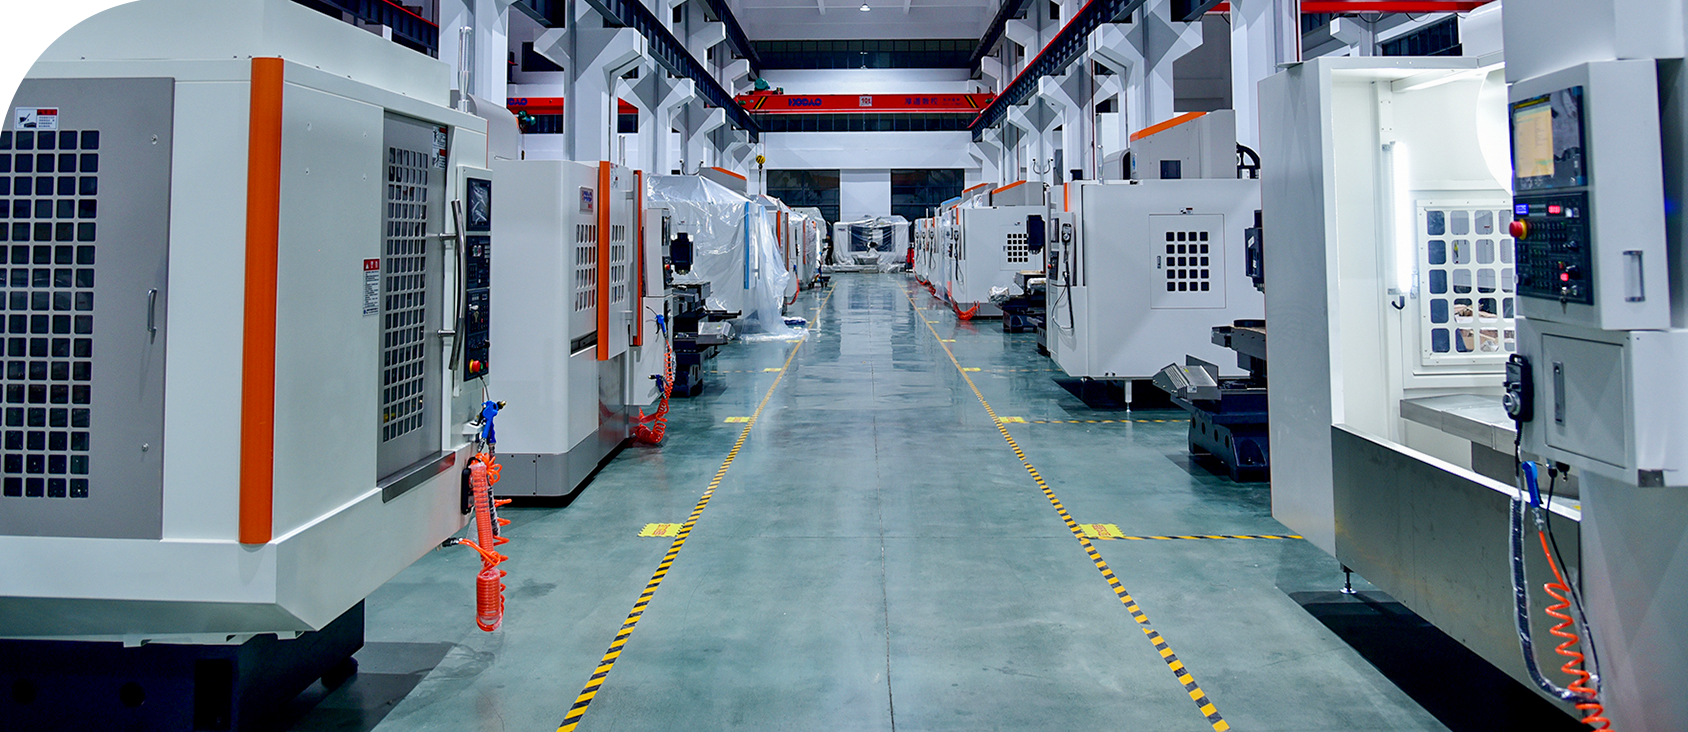
Nantong New Era Technology Co., LTDは、20年以上にわたり数値制御工作機械およびCNC工作機械の開発、設計、生産に特化しています。技術開発、製造、販売サービスにおいて専門チームを擁しています。
プロフェッショナルな OEM 大ストローク立形マシニングセンタ メーカー および ODM 大ストローク立形マシニングセンタ 工場、New Eraは国内外の先進的な科学技術成果を継続的に獲得し、現在では完全な生産・組立センターを備えた専門メーカーに成長しました。当社は常にお客様に最適なソリューションを提供し、高品質な製品と完璧なサービスで最大の価値を創造します。
栄誉認定
認証
最新情報
ニュース
  • CNC EDM と従来の EDM: 制御、精度、セットアップ、コストの違い -2026 -11-04
    2 台の形彫り機械は、同じテーブル サイズ、同じ発電機キャビネット、同様の設置面積で並べて設置できますが、日常的に使用する場合はまったく異なるツールになります。決定的な違いは電源ではなく、誰が軌道を所有しているかです。従来の(手動または ZNC)シンカーでは、オペレータは手、感覚、記憶によって軌道、深さ補正、摩耗オフセットを制御します。 CNC シンカーでは、これらの動きがプログラムされ、保存され、次のジョブで繰り返されます。価格、セットアップ時間、電極数、廃棄率、そして新入社員の生産性が上がるまでの速さはすべて、その 1 つの分割から決まります。 以下の比較は、ラム放電加工機を購入する場合、老朽化し​​た手...
  • EDM加工はどのように行われるのですか?スパークギャップ、誘電体および放電の物理学 -2026 -10-28
    58 HRC H13 ダイインサートの底部にある 0.3 mm の内側コーナーは、フライス加工がオプションでなくなるポイントです。コーナー半径は実用的なカッターよりも小さく、材料は 1 回のパスで超硬チップを破壊し、フィーチャーはツール ホルダーが到達するには深すぎる位置にあります。それが放電加工の目的です。 放電加工 加工がどのように機能するかについての簡単な答えは、切削力ではなく、制御された電気スパークによって金属を除去することです。成形された電極が誘電性流体の槽を通してワークピースに向けて供給され、パルス電圧が数百分の数ミリメートルのギャップで流体を破壊し、放電のたびに金属の微細なクレーターが溶けて蒸発...
  • CNC ワイヤーカット EDM マシン: 金型ショップ向けの仕様、コスト、購入ガイド -2026 -10-21
    硬化された D2 スタンピングダイ、超硬パンチ、押出ダイインサート - これらの部品が 58 ~ 62 HRC で炉から出されると、フライス加工は終了し、研削は遅くなりコストがかかります。 CNC ワイヤーカット 放電加工 マシンはその問題を解決します。移動するワイヤー電極と純水の流れによって金属を除去します。硬い工具がワークピースに触れることはありません。 短い答えが最初にあります。形状が貫通プロファイルまたはストレートテーパー形状で、公差がおよそ ±0.01 mm より狭い場合、ワイヤ 放電加工 は適切なプロセスです。これは、3D ディテールを持つブラインド キャビティ、大量の単純な部品、および電気を通さ...
業界 知識

A 大ストローク立形マシニングセンタ は、広い加工範囲と高精度を備えた CNC 加工装置で、航空宇宙、自動車、機械、金型製造業界で広く使用されています。従来の立形マシニングセンタと比較して、大ストローク立形マシニングセンタは、より長い加工ストロークとより強力な加工能力を備えており、複数の加工操作を必要とする大型部品や複雑なワークピースの加工に特に適しています。

1. とは何ですか 大ストローク立形マシニングセンタ ?
大ストローク立形マシニングセンタとは、長い加工範囲(特に X、Y、Z 軸の移動量)を備えた立形 CNC 工作機械を指します。このタイプのマシニングセンタは通常、大きなワークテーブルを加工できる広い作業テーブル面積を備えており、大型部品の効率的な加工に適しています。多軸連携の最適化、高精度加工、大型ワークの高剛性を重視した設計・機能です。大ストローク立形マシニングセンターには、加工精度に対する高い要件があるだけでなく、重量部品、精密金型、工作機械コンポーネントなど、より大きな負荷とより複雑な加工タスクを処理する必要もあります。

New Eraは、大ストローク立形マシニングセンターのOEMメーカーおよび大ストローク立形マシニングセンターのODM工場として、国内外で高度な科学技術的成果を継続的に達成し、現在では完全な生産および取り付けセンターを備えた専門メーカーに発展しました。

2. 大ストローク立形マシニングセンタの特徴
(1) 大きな加工ストローク
大ストローク立形マシニングセンタの最も顕著な特徴は、その「大ストローク」です。つまり、X、Y、Z 軸のストロークが比較的長く、通常、長さ、幅、高さの大きなワークピースに適しています。大きなストロークにより、より大きな部品の加工や、複数のクランプ操作を伴う複雑な加工操作も可能になります。

(2) 作業台の大型化
大きなワークピースの加工ニーズを満たすために、大ストローク立形マシニングセンタには通常、重いワークピースのクランプをサポートできる大きなワークテーブルが搭載されています。ワークテーブルのサイズと耐荷重能力により、工作機械はより大きく重いワークピースに対応して精密加工を行うことができます。

(3) 高剛性構造
大ストローク立形マシニングセンタは、大きな切削抵抗に対処する必要があります。したがって、剛性の向上を重視した設計となっています。工作機械は通常、高速高負荷加工時の安定性を確保するために鋳鉄構造を採用しています。加工精度の確保や切削効率の向上には、安定した剛性が重要です。

(4) 高精度な加工能力
ロングストローク立形マシニングセンタは、ロングストロークにもかかわらず、通常±0.005mm以上の高い加工精度を維持します。大きなワークピースを加工する場合でも、寸法精度と表面品質が保証されます。

3. ロングストローク立形マシニングセンタのメリット
(1) 大型部品の加工
ロングストローク立形マシニングセンタの最大の利点は、大型部品を加工できることであり、自動車、航空宇宙、造船業界でよく見られる大型部品や複雑な構造の加工に特に適しています。ロングストローク設計により、工作機械は加工精度を損なうことなく大型または重量のワークピースに対応できます。

(2) 高能率加工
ロングストローク立形マシニングセンタは、高い負荷能力と高い加工安定性により、大型部品の一括加工を効率よく行うことができ、特に量産における生産効率の向上に最適です。

(3) 多面加工能力
大ストローク立形マシニングセンタは、ワークの分解や再クランプをすることなく、多面加工が可能です。回転テーブルや多軸連携機能により、複数ステーションの加工を一度のセットアップで完了でき、加工効率と品質が大幅に向上します。

(4) 加工精度の向上
大ストローク立形マシニングセンタは、高剛性構造と精密な CNC 制御システムにより、ストロークが大きくなり加工範囲が広がりますが、依然として高い加工精度を維持し、部品が厳しい寸法公差と表面品質の要件を満たしていることを保証します。

4. 大ストローク立形マシニングセンタの清掃・メンテナンスチェックリスト

清掃エリア 操作手順 道具・材料 注意事項 推奨サイクル
ロングガイドレールと保護カバー 1. ガイド レールを部分的に清掃します。ガイド レールの表面を灯油で湿らせた不織布で拭き、硬い切り粉を取り除きます。
2. 伸縮保護カバー内に溜まった切粉を清掃し、変形がないか確認してください。
・不織布 ・灯油・専用洗剤 ・ソフトブラシ • 金属スクレーパーの使用は避けてください。 • 誤った組み立てを防ぐために、保護カバーの分解順序をマークしてください。 毎週または 50 時間ごと
大スパンワークテーブル 1. ワークテーブルを限界位置まで移動し、T スロットと下部のチップを清掃します。
2. 作業台の水平度を確認します(水平器を使用)。
・掃除機 ・T溝フックカッター ・水準器 • 切りくずの蓄積はガイド レールの摩耗を引き起こす可能性があります。徹底的な清掃が必要です。
• 頑丈な作業台は 2 人で操作する必要があります。
毎日の加工後
Z軸ボックス型ガイドレール 1. ガイドレールのプラスチックコーティングを清掃し、剥がれがないか確認します。 2. グリスを塗布します(高粘度リチウム系グリスを使用)。 ・プラスチックスクレーパー ・グリースガン • 損傷したプラスチックコーティングを直ちに修復してください。 • Z 軸は、局所的な乾燥摩擦を避けるために、ストローク全体を通して潤滑する必要があります。 毎週
ロングストローク送りねじ 1. エアガン (≦0.3MPa) を使用して、親ねじのネジ部に付着したゴミを吹き飛ばします。
2. 送りねじ専用の防錆油を塗布してください。
・低圧エアガン ・親ねじオイル • 洗浄中に送りネジを逆にしないでください。
• リードスクリューの両端のベアリングハウジングに油漏れがないか確認してください。
3 日ごと、または頻繁に使用した後に塗布してください。