

CNCマシニングセンタの種類と主な仕様、選び方を解説
 2026.09.23
 業界ニュース
かつてある機械加工請負業者が、±0.008 mm の穴公差をすべての部品に文書化するという単純な要件を伴う 2,000 個のポンプ ハウジングの見積書を私たちに持ってきました。この店の手動製粉機は、調子の良い日にはその数値に達する可能性がありますが、シフトごとに稼働するわけではなく、顧客が要求する測定記録も得られませんでした。注文はCNCマシニングセンターを運営するショップに送られました。その後のオーナーの質問は、まさにすべてのバイヤーが尋ねるべきものでした。実際にどのタイプのマシニングセンタが必要なのか、またどの仕様が実際に儲かるかどうかを決定しますか?
CNC マシニング センターとは何ですか?
製造現場でマシニング センターを CNC フライス盤の隣に置くと、目に見える違いは自動工具交換装置 (ATC) です。 CNC マシニング センターは、フライス加工、穴あけ、ボーリング、タッピング、リーマ加工を 1 つのセットアップで実行し、オペレータの手を使わずにマガジンから工具を取り出して交換できるように設計されたコンピュータ数値制御工作機械です。この 1 つの機能により、単一工具の切削操作が一連のプロセスに変わります。つまり、機械は部品に面し、穴を開け、重要な直径をあけ、ねじ山をタップすることが、すべて 1 つのプログラム サイクルで実行できます。
なぜそれがコスト面で重要なのでしょうか?なぜなら、手動でツールを変更するたびに変動が生じるからです。ホルダ内での工具の位置が異なり、オペレータの締め付けトルクも異なり、スピンドルのウォームアップ状態も変化します。マシニング センターはこれらの変動要素を排除するため、ショップがアップグレードする本当の理由は速度ではなく再現性です。以下の回路図は、マシニング センターで評価する主要コンポーネント、つまりコラム、ドライブを備えた主軸ヘッド、ワークテーブル、工具マガジン、コントロール パネル、および構造全体を支えるベースを示しています。
CNCマシニングセンターの主要コンポーネント
制御システムが主軸、軸、工具の変更をどのように調整するかについての詳細なチュートリアルについては、次のガイドを参照してください。 CNC マシニング センターとは何か、そしてそれがなぜ重要なのか 制御ループをステップごとに説明します。
3 つの主要な構成
市場にあるほぼすべてのマシニング センターは 3 つのファミリーに分類されます。選択は、ワークピースの形状、加工が必要な面の数、および部品のサイズによって決まります。
立型マシニングセンター (VMC)
VMC は主軸をテーブルに対して垂直に保ちます。これは、平坦なパーツ、モールド プレート、ブラケット、および重要なフィーチャに上からアクセスできるワークピースのデフォルトです。テーブルは三面オープンなのでセットアップが簡単で、初期投資は3つのファミリーの中で最も低く抑えられます。 X トラベルで最大約 1,000 mm までの一般的な生産部品を切断する工場の場合、VMC は投資資本に対する最適な能力の比率を提供します。 EV850 経済的な VMC は、手動フライス加工からステップアップするショップの代表的なエントリーポイントです。
 EV850 生産現場向けの経済的な立形マシニングセンタ この VMC は、クレーンの積み込み、メンテナンスへのアクセス、ワンキー HMI 操作を容易にする設計を備えており、手動フライス加工から移行する工場にとって手頃な価格のエントリーポイントを提供します。 製品を見る→
横型マシニングセンター (HMC)
スピンドルを 90 度回転させると、HMC が得られます。水平方向の配置により、切りくずが工具とワークピースから落ちるため、深い穴や箱状の部品の工具寿命と表面仕上げが向上します。また、HMC は VMC よりも自然にパレット チェンジャーを受け入れるため、中量から大量のトランスミッション ハウジング、バルブ本体、ポンプ ケーシングを加工する自動セルの主流を占めています。 HMC80 横形マシニング センターは、スピンドル、コラム、およびマルチパレット セルに拡張可能なパレット システムという特徴的なレイアウトを示しています。
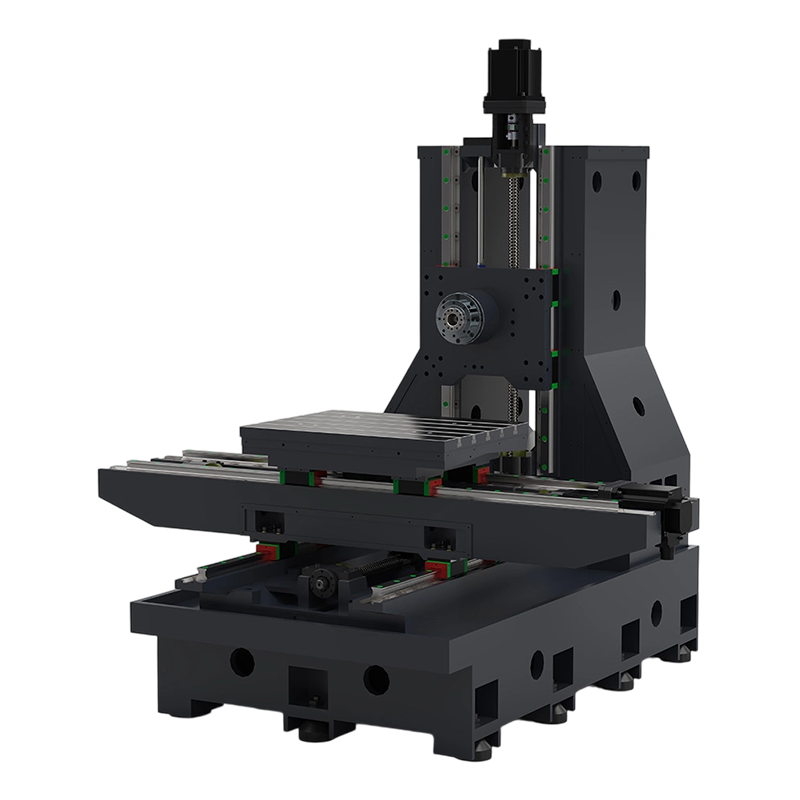 HMC80 自動パレットセル用横形マシニングセンタ 水平スピンドルとパレットに適したレイアウトを備えたこの機械は、深穴部品や箱状部品に適しており、中量から大量の量のマルチパレット自動化に拡張できます。 製品を見る→
ガントリーマシニングセンター
ワークピースの X 移動距離が約 1.5 m を超えると、ガントリーが引き継ぎます。スピンドルは 2 本のコラムで支えられたブリッジ上に乗りますが、ワークピースはベッド上で静止したままになります。この密閉フレームは、大きなエンベロープ全体にわたって優れた剛性を提供するため、大規模な金型工場、航空宇宙構造機械加工、および厚板加工でガントリーが標準装備されています。 PL2016 ガントリーマシニングセンターは、X トラベル 2,000 mm の中型ガントリーの代表的な例です。
 PL2016 大型剛性ワーク用ガントリーマシニングセンタ 2000 mm X トラベルを備えた中型ガントリーは、大きなエンベロープ全体にわたるクローズドフレームの剛性が不可欠な大型金型、金型、航空宇宙、プレート加工向けに構築されています。 製品を見る→
| 基準 | VMC | HMC | ガントリー |
|---|---|---|---|
| スピンドルの向き | 垂直 | 水平 | 垂直 |
| 最適な部品形状 | フラットパーツ、トップアクセス機能 | 箱状部品、深穴、多面加工 | 大型プレート、大型金型、長尺構造部品 |
| 典型的な X トラベル | 600~1,380mm | 630~1,000mm | 2,000~2,500mm |
| 切りくず排出 | 中等度 | 優れた (重力補助) | 中等度 |
| 自動化の可能性 | マニュアルまたはパレット | パレット規格 | 手動またはレールベース |
| 相対価格指数 | 1.0 | 1.6~1.9 | 2.2~2.8 |
これらの家族の間で、どちらが「優れている」かを選択することはほとんどありません。 VMC と HMC のどちらを選択するかは、部品の形状とバッチ サイズに帰着します。つまり、VMC と HMC の比較です。 VMC と HMC の比較 決定ルールを実践的な観点から説明します。
実際のパフォーマンスを決定する主要な仕様
マシニング センターがその品質を維持できるかどうかは、軸移動量、主軸性能、工具能力、制御システムという 4 つの仕様グループによって決まります。パンフレットの番号に関係なく、弱いスピンドルや小さな工具マガジンを使用した大きな移動量は実際の作業のボトルネックとなるため、それらはパッケージとして検討する必要があります。
軸移動量の値は、現行の New Era マシニング センター モデルのカタログ仕様に対応しています。
軸移動は最大パーツ サイズを定義するため、最初のフィルタです。実際的な経験則として、部品の最大寸法が公称移動量の 70% を超える機械は購入しないでください。ワークホールド、クランプ、工具クリアランスのためのスペースが必要です。
| 仕様 | エントリーVMC | HMC | ガントリー |
|---|---|---|---|
| 作動移動量 X/Y/Z | 850×560×560mm | 800×700×700mm | 2,000×1,600×800mm |
| スピンドルテーパ | BT40 | BT40 / BT50 | BT50 |
| 主軸速度範囲 | 8,000~12,000rpm | 6,000~8,000rpm | 4,000~6,000rpm |
| ツールマガジン capacity | 16 ~ 24 個のツール | 24 ~ 40 個のツール | 16 ~ 24 個のツール |
| 代表的な用途 | 金型、ブラケット、プレート | ハウジング、シリンダー、セル | 大型金型、航空宇宙用プレート |
スピンドル速度は主な材料に一致する必要があります。主に鋼を切断する場合は、8,000 rpm のスピンドルで十分であり、12,000 rpm のユニットよりも低速で優れたトルクを生成します。アルミニウムを切断する場合、より高い回転数範囲には追加コストを払う価値があります。
機械と部品のマッチング: レーダーの比較
ショップオーナーは通常、セットアップの柔軟性、剛性、設置面積の効率、自動化への対応性、大型部品の機能、コスト効率の 6 つの基準で機械を評価します。 3 つの構成をプロットすると、トレードオフが明らかになります。
定性的比較 - 評価は、一般的なジョブ ショップ アプリケーションにおける各構成の典型的な長所を反映しています。
レーダーは妥協を明確にします。 VMC は柔軟性とコスト効率の点で優れており、そのため、VMC が最も一般的な最初のマシニング センターであり続けています。 HMC は自動化の準備とチップ制御をリードします。これは、同じパーツ ファミリを数か月間実行する場合の正しい答えです。ガントリーは剛性と大型部品の処理能力で優れていますが、設置面積と価格の点で不利になります。現在の仕事で最も頻繁に失敗するディメンションを選択し、それを決定軸にします。
マシニングセンターが収益を得る場所
CNC マシニング センターは、精密製造のあらゆる分野で使用されています。一般的なパターンは、ワークピースの価値が高くなるほど、単一のオペレーターのミスによる経済的影響が大きくなり、自動化された反復可能なプロセスの可能性が高まるということです。典型的なアプリケーションには次のようなものがあります。
- モールドとダイ: コア、キャビティ、および電極ホルダー。多くの場合、鋭利な内部コーナーやカッターでは届かない硬化した細部を得るために、シンカー EDM と組み合わせます。
- 自動車: 中~高級シリーズのトランスミッション ハウジング、ブレーキ キャリパー、ステアリング ナックル、ポンプ ボディ。
- 航空宇宙: 材料の除去が多く、剛性が重要である構造リブ、隔壁、薄肉のモノリシック部品。
- 医療および電子機器: 公差が厳しく、バッチが小さい機器のハウジング、インプラントのプロトタイプ、コネクタ金型、およびヒートシンク。
金型工場では、材料除去の 70 ~ 80% をマシニング センターに任せ、回転カッターでは作成できない形状には CNC EDM を使用するという一般的かつ効果的な分割が行われています。この組み合わせは、金型メーカーが一方のテクノロジーに賭けるのではなく、両方のテクノロジーに投資する傾向がある理由を説明しています。
所有コスト: 5 年間で増加するもの
購入価格は最も目に見える数字ですが、最も有用な数字です。 5 年間にわたるマシニング センターの所有コストには、工具とワーク保持具、メンテナンス、エネルギー、プログラミング時間、床面積自体のコストが含まれます。 2 シフトで稼働するマシンは 18 ~ 24 か月で価格を正当化できます。同じマシンを 1 日 6 時間稼働させても 5 年かかる場合があります。実際にロードできる容量を購入してください。
比較可能な動作範囲の指標 — 実際の見積もりは、オプション、制御システム、構成によって異なります。
クラス間の相対的な価格設定は始まりにすぎません。ワークホールディングと工具は、多くの場合、最初のジョブ セットの購入価格に 10 ~ 20 パーセント追加されます。エネルギーと消耗品は小規模なラインですが、メンテナンスはそうではありません。中規模の VMC では、固定スケジュールでスピンドルの検査と潤滑サービスを行う必要があり、その作業を延期すると、公差がドリフトし、計画ダウンタイムではなく製造オーダー中に機械が故障するという古典的な故障パターンが生じます。
投資を保護するメンテナンスポイント
マシニング センターの精度を保つためのメンテナンス計画は複雑ではありませんが、緊急時のスケジュールではなく、カレンダーに基づいて実行する必要があります。
- シフトごとに - クーラント濃度、潤滑油、スピンドル温度をチェックします。異常な切断音がないか聞いてください。
- 毎週 — ツールマガジンアームとクランプセンサーを点検します。スピンドルのテーパーを掃除します。
- 毎月 — バックラッシュと軸の補正値をチェックします。ウェイカバーに切りくずがないか検査します。
- 四半期ごと — ボールバーテストを実行して、真円性と対角精度を検証します。
- 年に一度 - 完全な幾何学的な調整、スケールの校正、および潤滑システムのサービス。
定期メンテナンスは、購入できる最も安価な保険です。キャリブレーションサイクルを維持したマシニングセンターは、何年にもわたって公差を保持します。無視されたものは高価なツールを消費し、完全に失敗するずっと前にやり直しになります。
CNC マシニング センターに関するよくある質問
Q1. CNCマシニングセンターとは何ですか?
CNC マシニング センターは、自動工具交換装置を使用してフライス加工、穴あけ、ボーリング、タッピング、リーミングを実行するコンピュータ制御の工作機械です。そのため、手動で工具を交換することなく、1 つのプログラム サイクルで複数の操作が実行されます。
Q2. VMC と HMC の違いは何ですか?
立形マシニングセンタは垂直主軸を備えており、上部にフィーチャがある平らな部品に適しています。横型マシニング センターは、横型スピンドルを備えており、切りくず排出が良好で、箱型部品や自動パレット セルに適しています。
Q3. CNCマシニングセンターの価格はいくらですか?
エントリーレベルの VMC が最も手頃な価格ですが、同等のエンベロープの場合、HMC のコストはおよそ 1.5 ~ 1.9 倍、ガントリーのコストは 2.2 ~ 2.8 倍になります。 5 年間の総所有コストには、工具、メンテナンス、エネルギー、プログラミングも含まれます。
Q4. 3軸、4軸、5軸とはどういう意味ですか?
制御軸の数を表します。 3 軸マシンは X、Y、Z を移動します。4 軸マシンは回転テーブルを追加します。 5 軸では 2 つの回転軸が追加されるため、ツールは 1 回のセットアップでほぼあらゆる角度から部品にアプローチできます。
Q5.マシニング センターは CNC フライス盤の代わりに使用できますか?
ほとんどの生産作業では、そうです。マシニング センターによって自動工具交換が追加され、サイクル タイムが短縮され、一貫性が向上します。例外は、専用のフライス盤またはガントリーの拡張エンベロープを必要とする非常に大きくて長い部品です。
Q6.ガントリーマシニングセンタは何に使用されますか?
ガントリー machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


製品にご興味がございましたら、お問い合わせください。
お問い合わせ先
Nantong New Era Technology Co., LTD
- 中国江蘇省南通市崇川区五つ星工業団地
- 電話番号:+86-19851302688
- メールアドレス: [email protected]
クイックリンク
モバイル端末
