

CNC 立形マシニング センター購入者ガイド: 主な仕様と選択のヒント
 2026.09.02
 業界ニュース
立形マシニングセンタは2店舗から同日発注。ある人は 1 つのファミリーのアルミニウム製ハウジングを購入します。もう 1 つは、金型作業とプラスチック射出部品の組み合わせを計画しています。 6 か月後、1 つのショップはリードタイムの短縮を主張し、もう 1 つのショップはスピンドルの振動と闘っています。データシート上ではどちらのマシンも同じように見えます。違いは、鋳物に記載されているブランド名ではなく、各機械がその店舗の実際の作業負荷にどのように適合するかによって決まります。
CNC立形マシニングセンターとは何ですか?
フロアで重要な定義
CNC 立形マシニング センターは、ワークテーブルに対して垂直に垂直に向けられたスピンドルを備えたフライス盤です。ワークピースは T スロット テーブルにクランプされ、スピンドルが X、Y、Z 軸に沿って移動しながら金属を除去します。これは、プレート状の部品、金型、治具、および中小規模のハウジングの古典的な構成です。
縦型デザインは、切りくずが切断ゾーンから落ち、クーラントが自然に排出され、オペレータが機械の周りでかがまなくても切断箇所を確認できるため、多くの工場に適しています。この可視性だけでも、最初の部分の検査とトラブルシューティングに役立ちます。
ほとんどの VMC の標準コンポーネント
- ベルトまたはダイレクトドライブモーターによって駆動される垂直スピンドル
- X軸移動量最大1,270mm以上のTスロットテーブル
- 自動ツールチェンジャー、通常 12 ~ 24 個のツールを搭載
- 直線軸を調整するCNCコントローラー
- 多面作業用のオプションの4軸回転テーブル
VMC の優れた点と不十分な点
まず結論: 平らな部品、金型、最もコンパクトなハウジングの場合、VMC は正確で再現性のある金属除去を行うための最も安価な手段です。
立形マシニング センターは、ワークをテーブル表面にクランプしたままにすると効率が高くなります。垂直スピンドルにより工具の交換が予測可能になり、クランプが簡単になり、1 回限りのプロトタイプや小規模バッチのセットアップが迅速化されます。重力が有利に働き、切りくずが工具の周囲に蓄積するのではなく、真下に落ちます。
このセットアップを横型マシニングセンタと比較すると、その違いは明らかです。 VMC は、平らに設置される部品に最適な選択肢です。 HMC は、部品を固定したまま重い箱の複数の面を加工する必要がある場合に最適です。ご注文の前にお読みください VMC と HMC の比較 したがって、マシンのジオメトリは実行するパーツ ファミリと一致します。
覚えておくべき制限が 1 つあります。1 つの治具で 4 つまたは 5 つの面を必要とする大きな立方体を加工する場合、VMC はサイクルを中断して再配置することを強制します。このダウンタイムにより、事前に得られるコスト上のメリットが損なわれてしまいます。
実際に最も重要な VMC 仕様はどれですか
まず結論: ブランドや価格から始めないでください。まず、部品が適合するかどうかを決定する 3 つの数値、つまり X 軸の移動量、スピンドルの速度とトルク、テーブルの最大荷重から始めます。
軸の移動量は、処理できるワークピースの最大範囲を定義します。 300×200×150 mmのアルミニウム筐体を加工する場合は、850×500×500 mmの機械で十分です。ただし、生産ラインで 1,200 mm の押出プロファイルを実行する場合は、より長い X トラベルを備えたモデルが必要です。未使用のままの余分な旅行の支払いは、決して利用できない熱量に縛られたお金です。
スピンドルの動作が次のフィルターです。低トルクでの高回転はアルミニウムに適しています。金型や鋼材の加工では、曲線内でより低いトルクが要求されます。ベルト駆動のスピンドルはメンテナンスが簡単です。ダイレクトドライブスピンドルは、高速でより優れた表面仕上げを実現します。機械がトルク帯域を生成する場所を具体的に尋ねてください。
ほとんどのジョブショップでは、絶対的な位置決め精度よりも再現性が重要です。絶対的な精度により、機械がどこへ行くのかがわかります。再現性により、毎回そこに到達するかどうかがわかります。日常の公差保持の場合、±5 μm 範囲の再現性が実用的な目標です。
注文書に署名する前に、以下をよく読んでください。 VMC を購入する前に尋ねるべき質問のチェックリスト 、熱補償、コントローラーの互換性、スペアパーツの入手可能性など。
VMC を運用シナリオに適合させる
まず結論: バッチ サイズ、部品の形状、および材料の硬度によって、どのマーケティング仕様よりも必要な VMC クラスが決まります。
あなたの工場が 1 か月あたり 200 個のアルミニウム ブラケットと 1 か月あたり 2 個の金型キャビティを稼働している場合、これらの作業は同じ機械ではありません。ブラケットはスピードと安価なツールを求めています。金型には剛性と優れた仕上げ能力が求められます。ダイレクトドライブスピンドルと 20 個のツールマガジンを備えたミッドレンジの VMC は、過剰な投資をせずに両方をカバーできます。
大量の自動車作業の場合は、サイクルタイムに注目してください。 90 秒の操作で節約された 1 秒ごとに、シフトの終わりまでに意味のある出力が得られます。金型作業では、エアパスのみを高速で通過する機械ではなく、一定の切削負荷の下で表面仕上げを維持する機械が必要です。
業界調査によると、VMC の採用は、金型、自動車部品、一般機械加工、航空宇宙、エレクトロニクスに集中しています。各セグメントは、最初に異なる仕様を強調します。
業界シェア別の VMC アプリケーション分野
モールド&ダイ 30%
自動車 25%
一般機械加工 20%
航空宇宙 15%
エレクトロニクス 10%
VMC を所有するための実際のコスト
まず結論: 購入価格は交渉できる部分のみです。生涯コストは、設置、工具、ダウンタイム、エネルギーに隠れています。
インストールはよくある驚きです。一部の重切削 VMC では、機械自体の質量と切削力により剛性の高い床が必要となるため、強化された基礎が必要です。水平が不十分なマシンでは、すぐにキャリブレーションが失われます。レイアウトを決定する前に、メーカーに基礎図面を依頼してください。
工具と治具は次の予算ラインです。 24 本のツールマガジンを備えた基本的なスピンドルを使用するには、ツールホルダ、コレット、およびプリセッタが必要です。ゼロから始めるショップの場合、その工具パッケージは機械の購入価格に大幅な追加となる可能性があります。
エネルギー消費量も構成によって異なります。大型スピンドルとキャビネットエアコンにより、機械がアイドル状態でも負荷が増加します。工場が日勤のみで稼働している場合、その差額が毎月の光熱費の請求書に反映される可能性があります。
実際のコストの差が現れるのはメンテナンスです。スピンドルベアリング、リニアガイドの潤滑、ボールねじのバックラッシュはすべて、計画的に注意する必要があります。安価な機械が 1 週間停止すると、顧客の期限に合わせて生産ラインが停止した場合、価格差以上の費用がかかる可能性があります。
New Era Technology から適切な VMC を選択する方法
まず結論: New Era Technology は、経済的な切削から重切削までの完全な立形マシニング センターを提供しているため、互換性のある生産現場を探すのではなく、シリーズを部品に適合させることが決定になります。
アルミニウムや軟鋼を適度なバッチで加工する小規模工場向けに、経済的な EV シリーズは、余分なオーバーヘッドなしで完全な VMC 機能を提供します。 EV850 および EV1060 モデルは、設置面積がコンパクトで簡単なマシンを求める店舗向けに設計されています。
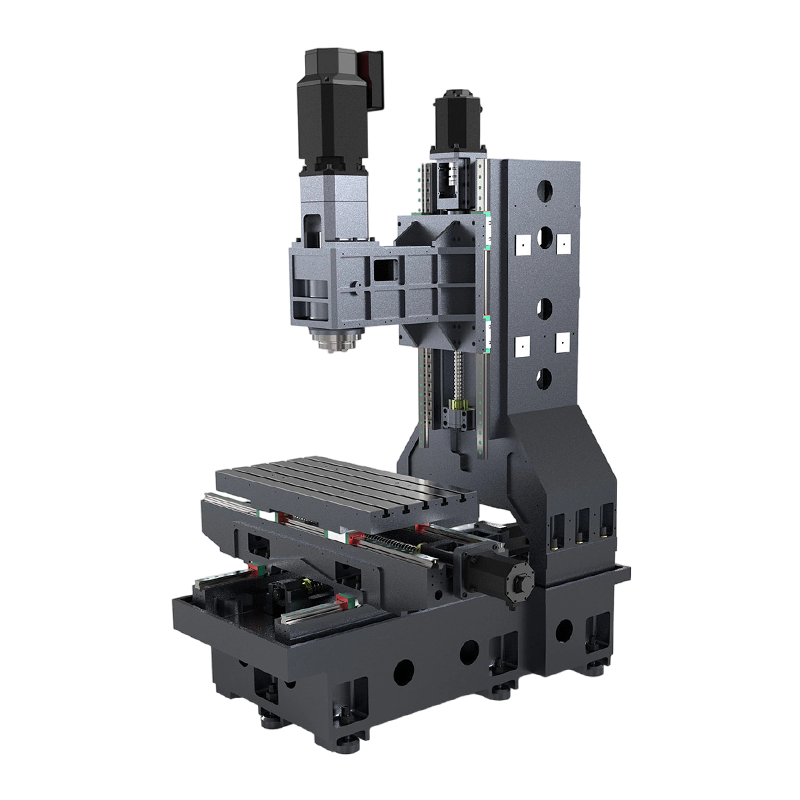 EV850 小ロット生産向けの経済的な立形マシニングセンタ EV850 は、アルミニウムや軟鋼を少量のバッチで加工する工場向けに設計されており、コンパクトな設置面積と簡単なメンテナンスアクセスで完全な VMC 機能を提供するため、コストを重視した運用に実用的な選択肢となります。 製品を見る→
金型工場と航空宇宙サプライヤーは、異なるバランスを必要とします。高性能 VF シリーズは、より強力なスピンドル応答、より優れた仕上げ、および焼き入れ鋼の切削や長い輪郭の仕上げパスをサポートする剛性を提供します。難しい材料を 1 日中実行する場合、これは、許容誤差のドリフトがマシンではなくパーツに最初に現れる可能性が最も高いクラスです。
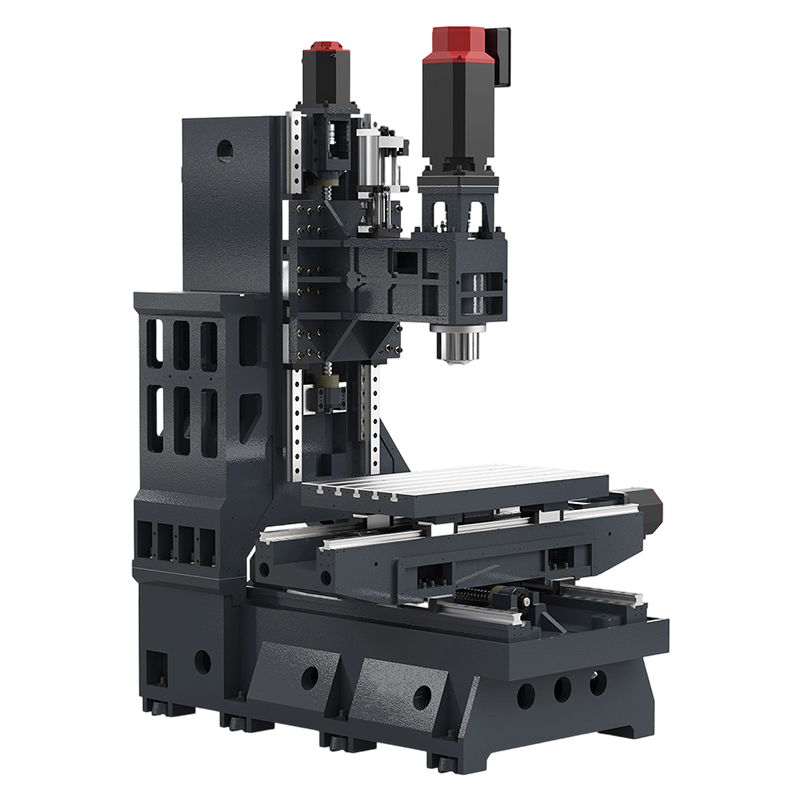 VF85 高硬度鋼および仕上げ用高性能 VMC 金型や航空宇宙産業の作業に最適な VF85 は、強化されたスピンドルの応答性と剛性を提供し、硬化鋼の切断や長い仕上げパスを実現し、要求の厳しい材料でも厳しい公差を維持できます。 製品を見る→
長い押出成形品、レール フレーム、または大型モールド ベースの場合は、大ストローク シリーズをご覧ください。 V127L は、コンパクトな垂直設置面積を犠牲にすることなく、X 軸の移動量を大幅に延長します。つまり、長い部品を通常どおり製造現場に移動しながら、長い部品をエンベロープ内に保管できることになります。
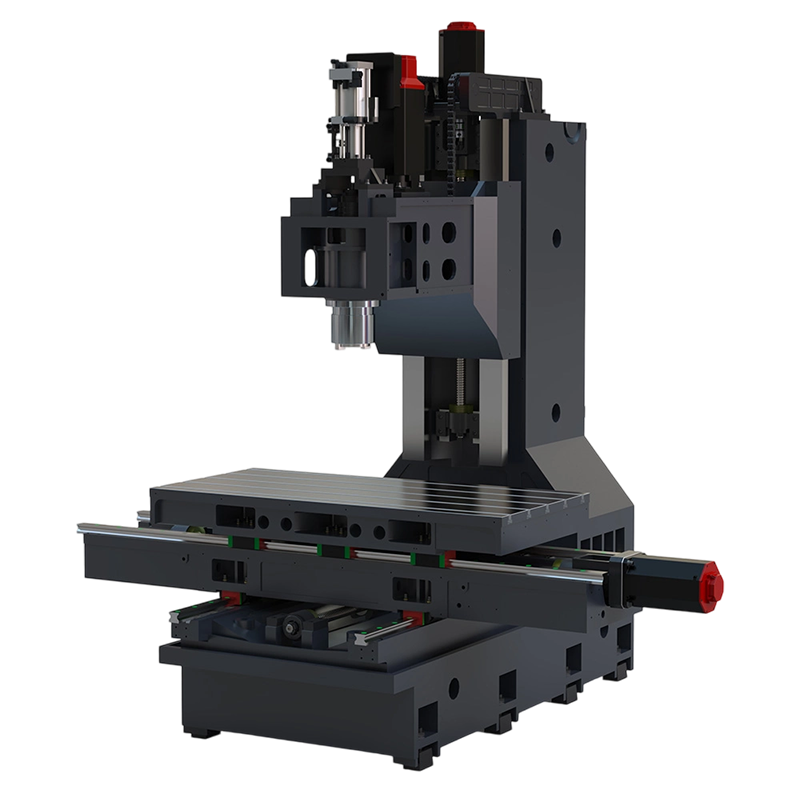 V127L 長尺押出・モールドベース用大ストロークVMC X 軸の移動量が拡張された V127L は、垂直方向のコンパクトさを犠牲にすることなく長い部品に対応できるため、取り扱いが簡素化され、レール フレーム、押出成形品、および大型の金型ベースの効率的な加工が可能になります。 製品を見る→
V138L や V158F などの Y 軸 4 方向機械は、大きなフライス加工力や大型金型に対する剛性を高めます。部品が厚い鋼材に深い切削を必要とする場合、このクラスはびびらずに金属を除去するために必要なサポートを提供します。
適切な VMC の選択: クイック意思決定ガイド
まず結論: 機械シリーズは、これまでに加工した最大の部品ではなく、一般的な部品ファミリーに合わせてください。
上位 5 つのワークピースを書き留めます。それぞれについて、封筒のサイズ、材質、バッチ数量、必要な許容誤差を記録します。次に、以下の表と比較します。この簡単な演習では、どのデモデーよりも多くの間違った購入を除外します。
| VMCシリーズ | 主な強み | 最適なアプリケーション |
|---|---|---|
| EV850 / EV1060 | コンパクト、経済的、簡単操作 | アルミ部品、ブラケット、小ロット |
| VF85 / VF116 | より高いスピンドル応答、より速い輪郭 | 金型キャビティ、焼入れ鋼、航空宇宙 |
| V127L / VF138 | 拡張された X 軸移動量、広いテーブル領域 | 長尺フレーム、レールフレーム、大型プレート |
| V138L / V158F | Y軸4方向、高耐久剛性 | 大型金型、深い切込み、強いフライス負荷 |
VMC のメンテナンスと長期的なパフォーマンス
まず結論: 毎日のクリーニングと毎月の校正を行った VMC は、何年もその耐久性を維持します。無視された人はすぐにそれを失います。
スピンドルのテーパーを清潔に保ち、シフトごとに拭きます。テーパ付近に残った切りくずはホルダに移動し、振れの原因となり、仕上げ面や穴径に直接影響を与えます。同じことが機械のリニアガイドにも当てはまり、メーカーの間隔に従って定期的に潤滑する必要があります。
ボールネジとサーボゲインの予防チェックは、少なくとも四半期ごとに行う必要があります。多くのショップでは、年に 1 ~ 2 回の簡単なレーザー校正チェックで、廃棄部品が発生する前に熱ドリフトや軸のずれが検出されることがわかっています。小さなケアのステップでは費用はほとんどかかりません。摩耗したスピンドルベアリングを静かに交換するには費用がかかります。
CNC立形マシニングセンターに関するよくある質問
Q1: CNC立形マシニングセンターは何に使用されますか?
VMC は、金型、治具、ハウジングなどの平らな部品や短い部品のフライス加工、穴あけ、タッピング、輪郭加工に使用されます。小~中ワークの汎用金属切断機です。
Q2: VMC と HMC の違いは何ですか?
VMC には垂直スピンドルがあり、テーブル上に平らにクランプされた部品に最適に機能します。 HMC は水平スピンドルを備えており、1 回のセットアップですべての面を加工することが優先される大型の箱や多面部品に適しています。
Q3: VMC の主な利点は何ですか?
HMC と比較してコストが低く、重力による切りくず除去が良好で、セットアップと部品の可視性が容易で、メンテナンスの複雑さが軽減されます。これらにより、作業工場や工具室に最適です。
Q4: 自分のショップに適した VMC を選択するにはどうすればよいですか?
まずはパーツのサイズ、バッチ量、材料の硬度、許容範囲から始めます。次に、軸の移動量、主軸速度、テーブルの負荷、および工具マガジンの容量をこれらの要件に合わせます。
Q5: VMC にはどのようなメンテナンスが必要ですか?
スピンドルのテーパーとテーブルの T スロットの毎日の清掃、定期的なガイドの潤滑、定期的なボールねじのチェック、および位置精度のための年次レーザー校正。
Q6: VMC の精度が時間の経過とともに変動する最も一般的な理由は何ですか?
熱膨張が主な原因です。室温の変化や長時間の連続切削は機械本体を熱します。主軸熱補正は日中安定した精度を保つ機能です。


製品にご興味がございましたら、お問い合わせください。
お問い合わせ先
Nantong New Era Technology Co., LTD
- 中国江蘇省南通市崇川区五つ星工業団地
- 電話番号:+86-19851302688
- メールアドレス: [email protected]
クイックリンク
モバイル端末
