

CNCシンカー放電加工機選択ガイド
 2026.07.23
 業界ニュース
セレクションガイド
とは何ですか 彫り放電加工機
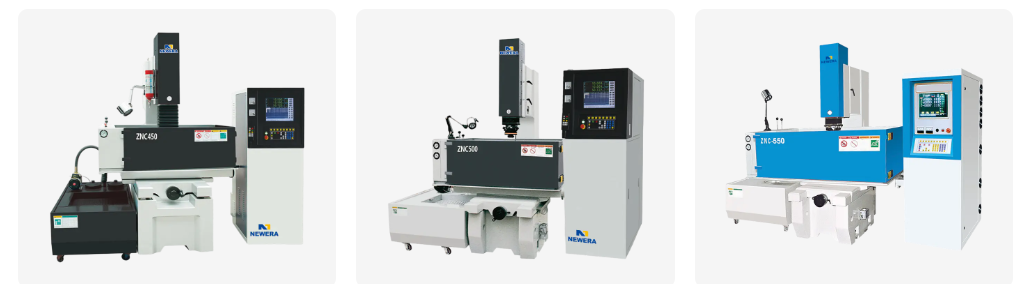
A 彫り放電加工機 機械は、形成された電極を材料内に降ろすことによってワークピースを成形し、同時に一連の急速な電気スパークが電極の形状に合わせて表面を侵食します。 一般に EDM 形彫りと呼ばれるこのプロセスは、切削力ではなく制御された火花侵食によって材料を除去します。そのため、硬度は形彫り EDM マシンの動作にほとんど影響しません。 電極とワークピースは誘電性流体の中に浸漬されており、完成したキャビティが電極の形状を反映するまで、スパークするたびに少量の材料が除去されます。
ラム EDM マシンとも呼ばれるダイシンカーマシンは、回転切削工具では到達するのが困難または不可能な、金型キャビティ、金型印象、その他の複雑な内部形状を製造するための標準ツールです。最新の CNC シンカー EDM は、このコアプロセスにプログラム可能な軸制御と周回サイクルを追加します。そのため、現在購入されている EDM マシンのほとんどは、手動操作のユニットではなく CNC ベースになっています。
EDM 形彫りの仕組み
火花浸食サイクル
材料の除去は毎秒数千回の個別の放電によって行われ、それぞれの放電によって電極とワークピースの両方から微量の材料が蒸発します。 このサイクル中に電極も磨耗するため、電極の材料と放電設定は、除去速度と仕上げパスでどれだけ電極の形状を維持する必要があるかというバランスを考慮して選択されます。
誘電性流体の役割
誘電性の流体、通常は特殊なオイルが電極とワークピースの間のギャップを埋め、電圧がスパークを引き起こすのに十分な電圧が上昇するまでギャップを絶縁し、その後浸食された破片を洗い流します。一貫した流体の循環と濾過により、破片が後の排出に干渉することがなくなります。これが、タンクの設計と濾過能力が発電機自体と同じくらい重要である理由の一部です。
彫り放電加工で一般的に加工される材料
EDM は機械的ではなく電気的に材料を除去するため、一般に、硬度や靱性に関係なく、あらゆる導電性材料を機械加工できます。以下の表は、EDM マシンとよく組み合わせられる材料の概要を示しています。
| 材質 | 一般的な硬度範囲 | 彫り放電加工による被削性 | 共通使用 |
|---|---|---|---|
| 焼入工具鋼 | 最大 60 ~ 65 HRC | 熱と電気で除去するため、硬度の影響を受けません。 | 射出成形金型キャビティ |
| チタン合金 | 適度な硬さ、高い靭性 | 切削工具に困難を伴う靭性にもかかわらず、機械加工が可能 | 航空宇宙および医療部品 |
| 炭化タングステン | 非常に高い硬度 | 研削だけでは遅い場合でも火花浸食で加工可能 | 切削工具インサートおよび摩耗部品 |
| 導電性セラミックス | 高硬度、脆い | 導電性があれば加工可能 | 特殊な耐摩耗性コンポーネント |
| ステンレス鋼 | 中〜高硬度 | 一般的な機械加工性が良好 | 医療および食品グレードのツール |
形彫り機での電極材料の使用
電極材料の選択は、摩耗率、達成可能な仕上げ、およびキャビティ内への微細な細部の転写の程度に影響します。以下のグラフは、形彫り EDM マシンにおける一般的な電極材料の一般的な使用パターンを示しています。
彫り放電加工機とワイヤー放電加工機および CNC フライス盤の比較
彫り込み放電加工は、精密なキャビティやフィーチャーを製造するいくつかの方法の 1 つであり、ワイヤー放電加工や CNC フライス加工と比較すると、形彫り放電加工機がどこに最適であるかを明確にするのに役立ちます。以下のレーダー チャートは、3 つのメソッドすべてにわたる 5 つの実用的な属性を並べています。
- 彫り放電加工機
- ワイヤー放電加工機
- CNCフライス加工
放電電流設定による材料除去率
EDM マシンの放電電流を上げると、材料の除去速度が速くなりますが、表面仕上げや電極の摩耗も変化します。そのため、一般的に荒加工と仕上げパスは異なる設定で実行されます。以下の折れ線グラフは、放電電流と相対除去率の一般的な関係を示しています。
加工段階による代表的な表面仕上げ
形彫り放電加工機の表面仕上げは、プロセスが粗加工から段階的に細かい仕上げパスに移行するにつれて向上します。以下のグラフは、各段階に関連する一般的な Ra 値をマイクロメートル単位で示しています。
マシンクラスと仕様のリファレンス
作業タンクのサイズと電極の重量容量を生産時の最大の金型ブロックまたはキャビティに一致させることで、プロジェクトの途中で機械のサイズが小さすぎることが判明するのを回避できます。以下の表は、一般的な CNC シンカー EDM マシンのクラスを一般的な仕様範囲ごとにグループ化しています。
| マシンクラス | 作業タンクサイズ | 最大電極重量 | 位置決め精度 |
|---|---|---|---|
| 小 | 400×300×250mm | 50kgまで | プラスマイナス0.005mm |
| 中 | 650×450×350mm | 150kgまで | プラスマイナス0.005mm |
| 大 | 1000×700×500mm | 500kgまで | プラスマイナス0.008mm |
| 特大 | 1500×1000×700mm | 1000kgまで | プラスマイナス0.01mm |
一般的な形彫り放電加工機の生産ワークフロー
CNC シンカー EDM で製造された完成したキャビティは、通常、部品の複雑さに関係なく、同じ大まかなシーケンスを通過します。以下の段階では、その一般的な流れを概説します。
- 1 電極の設計と製作
- 2 ワークのセットアップと位置合わせ
- 3 ラフィングパス
- 4 セミフィニッシュパス
- 5 フィニッシュパス
- 6 洗浄と検査
彫り放電加工機が使用される場所
形彫り放電加工機の加工は精度と硬度に依存しないため、さまざまな製造現場で標準的な選択肢となっています。
-
金型とダイのキャビティ
回転切削工具では内部キャビティの形状に到達できない射出成形金型およびダイカスト工具。
-
航空宇宙部品
従来の切削が困難なチタンおよび超合金部品の冷却穴と複雑な形状。
-
医療機器用金型
滑らかな仕上げと長期にわたる生産工程にわたる厳密な寸法の一貫性が必要な、微細なキャビティ。
-
硬化された工具とパンチ
火花侵食は材料の硬化状態の影響を受けないため、パンチおよびダイの部品は硬化後に機械加工されます。
形彫り放電加工機メーカーの選択
ショップが特定の制御ソフトウェア、タンク サイズ、または自動化機能を必要とする場合は、一般的な工作機械の再販業者ではなく、専用の CNC シンカー EDM 機械のサプライヤーと協力することが通常は合理的です。いくつかの実用的なチェックポイントは、OEM 彫り放電加工機のオプションの検索を絞り込むのに役立ちます。
- 制御システムが、ツーリング プログラムに必要な電極の移動パターンと周回サイクルをサポートしていることを確認します。
- 生産で予想される最大の金型またはキャビティ ブロックに対して、作業タンクのサイズと電極の耐荷重を確認します。
- サーボの応答とギャップ制御のパフォーマンスを確認します。これは、長い仕上げパス中にスパークギャップがどの程度一貫して維持されるかに影響するためです。
- 発電機の種類と、荒加工パスと仕上げパスの間で放電エネルギーをどのように調整するかについて質問してください。
- 誘電性流体の清浄度は仕上げの品質と電極の摩耗の両方に影響するため、誘電性流体の濾過と循環能力に注目してください。
多くの購入者は、量またはカスタマイズのニーズが増大すると、形彫り放電加工機メーカーの中国拠点に注目します。これは主に、単一の供給地域内に制御ソフトウェア開発、発電機設計、および機械製造能力が集中しているためです。これは、自動電極交換機能と無人サイクル機能を備えた自動形彫り EDM マシンが、標準的な手動タンク設計と並んで調達が最も簡単な傾向がある場所でもあります。
製造の背景
Nantong New Era Technology Co., LTD は、技術開発、製造、販売サービスにわたるチームによってサポートされ、20 年以上にわたり数値制御機械と CNC 工作機械の開発、設計、製造に注力してきました。
- 経験 20年
- ビジネスモデル OEMおよびODM放電加工機の開発
- コア機能 CNC工作機械の設計と製造
- 施設 生産・実装センター
OEM EDM 機械メーカーおよび ODM 形彫り EDM 機械会社として運営されているこのチームは、顧客と協力して、タンク サイズ、発電機の設定、制御ソフトウェアなどの機械構成を生産される部品に適合させ、この分野で進行中の開発を活用して、時間をかけて機械設計を改良しています。
形彫り機を購入する前に確認すべきこと
- フルオーダーを確定する前に、代表的な材質のサンプル キャビティ トライアルを依頼してください。
- 制御ソフトウェアが、ツール プログラムが既に使用している電極ライブラリと周回パターンをサポートしていることを確認します。
- 平均的な部品サイズだけでなく、予想される最大の金型ブロックに対して軸の移動とタンクのサイズを確認します。
- 継続的な運用のためにフィルターや電極ホルダーなどの消耗品をどのように簡単に調達できるかを確認します。
- 長い学習曲線を必要とせずに新しいプログラムを構築できるように、制御システムのトレーニングとセットアップのサポートについて話し合います。
よくある質問
-
Q1.彫り放電加工機とは
形彫り放電加工機またはラム放電加工機とも呼ばれるシンカー EDM 機は、形成された電極を材料内に降ろすことによってワークピースを成形し、同時に電気スパークを繰り返して電極の形状に合わせて表面を侵食します。
-
Q2. EDM 型彫りの仕組み
成形された電極とワークピースが誘電性の流体に浸され、2 つの電極の間で一連の急速な放電が行われ、ワークピースの材料が電極のパターンに沿って侵食されます。
-
Q3.形彫り放電加工とは
形彫り EDM は、切削工具ではなく、制御された火花浸食によって金型や金型の印象などのキャビティを形成するための形彫り EDM マシンを使用する一般的なプロセス名です。
-
Q4.ラム放電加工機とは
ラム EDM はシンカー EDM の別の一般名で、加工サイクル中に電極をワークピース内に下向きに駆動するラムを指します。
-
Q5. EDM加工できる材料は何ですか
EDM は、ほとんどの工具鋼、ステンレス鋼、チタン合金、タングステンカーバイド、およびさまざまな導電性セラミックをカバーするあらゆる導電性材料に作用します。
-
Q6.硬化鋼を放電加工で加工できます
はい、材料の除去は切削力ではなく放電によって行われるため、硬度はプロセスのパフォーマンスにほとんど影響しません。
-
Q7.チタンをEDM加工できます
はい、チタン合金は一般に EDM で加工され、特に航空宇宙部品や医療部品では、その靱性により従来の切断がより困難になります。
-
Q8. EDM で超硬を切断できますか
はい、炭化タングステンは一般的な EDM 用途であり、特に研削だけでは遅くて困難な切削工具インサートや摩耗部品に使用されます。
-
Q9. EDM加工の精度はどのくらいですか
正確な数値は機械のクラスとプロセス設定によって異なりますが、適切に維持されたシンカー EDM 機械の位置決め精度は通常、プラスまたはマイナス 0.005 mm 程度の範囲に収まります。
-
Q10. EDM で達成できる表面仕上げ
表面仕上げは加工段階によって異なり、粗いパスでは粗いテクスチャが残り、仕上げパスでは鏡面に近い細かい表面に達することができます。


製品にご興味がございましたら、お問い合わせください。
お問い合わせ先
Nantong New Era Technology Co., LTD
- 中国江蘇省南通市崇川区五つ星工業団地
- 電話番号:+86-19851302688
- メールアドレス: [email protected]
クイックリンク
モバイル端末
