

CNC 平面研削盤: 精密研削用の完全な購入ガイド
 2026.08.20
 業界ニュース
最新の見積書では、幅 20 インチ、長さ 60 インチの鋼板上の平らで平行な表面が必要で、公差は 1000 分の 1 インチ単位で測定されます。その仕事のために設置する CNC 平面研削盤によって、その注文が利益を生むか、不合格部品の山が生まれるかが決まります。
20年以上精密工作機械を作り続けてきた私たちは、すべての購入者に4つの点で同じアドバイスをしています。まずテーブルの能力、次に平面度能力、次に制御タイプ、そして最後にメーカーの長期サポートです。これら 4 つが正しければ、残りの詳細は簡単に解決できます。
そのアドバイスは直接の経験から来ています。で 南通新時代テクノロジー 、当社は EDM およびマシニング センターのラインと並行して CNC 平面研削盤を設計および製造しており、さまざまな市場の金型工場、部品工場、工具室でこれらの機械がどのように動作するかを確認しています。
CNC平面研削盤の役割
CNC 平面研削盤は、回転する砥石車で材料を除去し、平坦で平行な滑らかな基準面を作成します。ワークピースは往復テーブル上にある電磁チャック上に保持されます。テーブルはホイールの下で前後に往復し、ホイールヘッドは制御された増分で送り下げられます。 CNC 機械では、テーブルの移動、横送り位置、垂直下送り、ドレッシング サイクル、および砥石摩耗補正がパート プログラムから自動的に実行されます。
この構造は概念としてはシンプルですが、実際には要求が厳しくなります。最終表面を真に平坦にするには、すべてのコンポーネントがたわみや熱に耐える必要があります。以下のラベル付き図は、一般的な構成の主要な要素を示しています。
図 1. CNC 平面研削盤の等角図: 1 マシン ベッド、2 磁気チャックとワークピースを備えたテーブル、3 砥石とガード、4 ホイール ヘッドとスピンドル、5 CNC コントロール パネル、6 垂直ガイドウェイを備えたコラム。
最も一般的なマシン構成
- 水平主軸往復テーブル平面研削盤 - 工具室や生産現場での精密平面研削の標準的な選択肢です。
- 垂直スピンドル平面研削盤 — カップホイールまたはセグメントホイールの面を使用して、広い作業領域全体で素早いストック除去を行います。
- ロータリーテーブル平面研削盤 - ワークを砥石の下に連続的に通過させ、円形または環状の部品に適しています。
これらのタイプの中でも、精度、剛性、コストのバランスが取れている水平主軸往復テーブル機械が依然として主力製品です。
適切な CNC 平面研削盤の選び方
バイヤーは定期的に 1 つの普遍的な仕様を求めますが、単一の答えはありません。ダイプレートのジョブ、精密摩耗プレートのバッチ、および長期にわたる生産部品には、それぞれ異なる機械が適しています。次の 6 つのポイントを順番に実行してください。
- テーブルと旅行用封筒。テーブルには最長のワークを載せることができ、かつホイールがオーバートラベルできる余地を残しておく必要があります。
- スピンドル出力とホイールサイズ。パワーが大きいほどストックをより速く取り外すことができますが、ホイールヘッドは剛性を維持する必要があります。
- 平面度と平行度。短い試験片だけでなく、研削長さ全体にわたる合格値を確認してください。
- コントロールレベル。バッチ パターンとオペレータのスキルに応じて、手動、プログラム制御、または完全な CNC を選択します。
- オートメーションとアクセサリ。自動ホイールドレッシング、クーラントろ過、磁気チャックにより、生産時間が短縮されます。
- 品質とサービスを構築します。鋳造機械のベース、ガイドウェイの設計、およびスペアパーツを供給するメーカーの能力は、塗料よりも重要です。
| マシンクラス | オペレーターの作業負荷 | バッチサイズ | 再現性 | 一般的な使用方法 |
|---|---|---|---|---|
| 手動式精密平面研削盤 | 高 | 一回限りのもの | オペレータ依存 | 工具室、金型修理 |
| 油圧角卓上グラインダー | 中 | 中 | 良い | 平板、ダイス鋼 |
| プログラム制御平面研削盤 | 低から中程度 | 中 to large | 高 | バッチ生産、自動ドレッシング |
| フルCNC平面研削盤 | プログラミングスキル | 小さいものから大きいものまで | 非常に高い | 複雑なサイクル、無人実行 |
作業に頻繁なバッチ変更が含まれる場合は、 プログラム制御平面研削盤ライン 実用的な中間点を提供します。保存された研削サイクルはセットアップを迅速に処理し、自動ドレッシングは砥石を一貫した切断状態に保ちます。
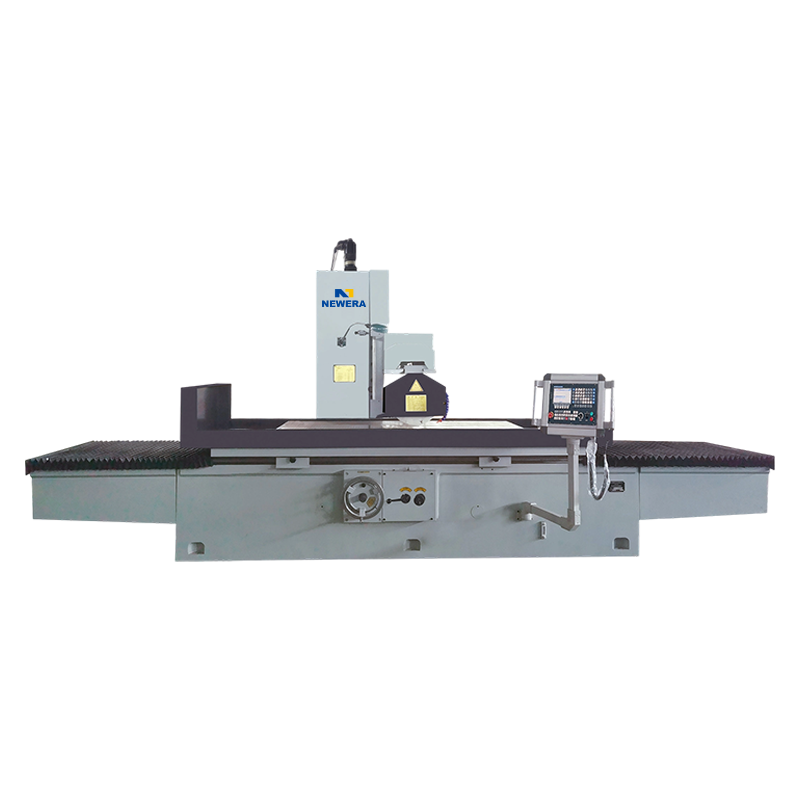 CKM7140/7150/7163/7180 プログラム制御平面研削盤メーカー 南通新時代テクノロジー Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... 製品を見る→
どの程度の精度が期待できますか?
平坦度は購入者が最初に尋ねる数値です。良好な状態の精密平面研削盤は、通常、研削長さ 500 mm にわたって平坦度 0.005 mm 以内を維持し、高精度機械では平坦度が 0.003 mm に向かって向上します。 2 つの面間の平行度は同じオーダーで維持されます。表面仕上げは別のパラメータです。下のグラフは、一般的な仕上げプロセスにおける典型的な中間範囲の Ra 値を示しています。
図 2. 一般的な加工ハンドブック データに基づく、一般的な仕上げプロセスの中範囲の Ra 値。下のほうがスムーズです。
2 つの異なるマシンで同じ Ra 値を使用しても、焼け跡、ホイールの磨耗、熱安定性の違いが隠れてしまう可能性があります。制御された送りと自動ドレッシングは、スピンドル自体と同じくらいこれらの結果に影響を与えます。金型やツーリングの仕事なら、 250AH精密平面研削盤 微細な下送りステップと剛性砥石台を組み合わせることで、中規模の工具室でこのレベルの精度を実用的に維持できます。
 250AH/250AHR/250AHD 精密平面研削盤メーカー、会社 - 南通新時代テクノロジー Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, 製品を見る→
CNC 対手動および油圧平面研削盤
手動平面研削盤では、品質はオペレータの規律によって決まります。ホイールドレッシングの頻度、クーラント流量、ダウンフィードの判断はすべて、部品ごとに異なります。プログラム制御の CNC マシンは、その責任を制御システムに移します。目に見える利益はほぼすべてのショップで同じです。
- バッチの最初のピースから最後のピースまで再現可能な平坦度。
- プログラムされたパス数の後に自動ホイールドレッシング。
- 同じジョブが戻ってくる場合のセットアップ時間が短縮されます。
- シフトチェンジに関わらず、より安定した仕上げ面を実現。
平坦度の能力も部品の長さに応じて変化します。以下の表は、一般的な研削長さにおける標準グレードおよび高精度研削の一般的な許容範囲を示しています。
図 3. 平面研削盤の仕様書で一般的に見られる平坦度の許容範囲の例。実際の値はマシンのモデルと状態によって異なります。
より大きなメリットは活用です。 CNC またはプログラム制御の機械は、簡単な監視だけで完全なドレスと研削のサイクルを実行でき、セットアップと測定作業に最適な機械工を解放できます。トレードオフは、エントリー価格と、サイクルをプログラムできる人の必要性です。
多くの店舗では、ここまで自動化するために完全な CNC コントローラーは必要ありません。の M7132~M7180横軸長方形テーブル平面研削盤 電動テーブル移動と横送りを使用して物理的作業負荷を軽減しながら手動制御を可能にするため、ベンチ研削と完全な CNC の間の自然なステップとなります。
 M7132/7140/7150/7163/7180-16 横軸長方形テーブル平面研削 南通新時代テクノロジー Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... 製品を見る→
私たちが毎日目にするアプリケーション
平面研削盤は、後の作業の基礎となる平らな基準面を作成します。これらに依存している業界は、正確なデータムに対する共通のニーズを共有しています。
- 金型と金型: 閉じてミクロン以内に位置合わせする必要がある金型ブロック、金型プレート、インサート。
- 自動車: トランスミッション プレート、クラッチ セパレーター プレート、ブレーキ面。
- 航空宇宙: 検査治具およびブレード ルート基準ブロック。
- 医療および電子機器: 精密スペーサー、センサー ハウジング、テスト治具。
これらの工場では、後続のすべての機械加工の基準となるデータを作成するため、研削が鋸切断後の最初の作業となることがよくあります。カタログを超えた実践的なヒントや操作体験については、 工作機械アプリケーションの業界ニュース報道 インストール、ドレッシング、セットアップ中に注意すべき点について説明します。
予算と長期的な価値
値札は比較しやすいです。ライフサイクルコストはそうではありません。平面研削盤の実際のコストを決定する 4 つのコスト項目:
- 機械の価格。テーブルのサイズと制御レベルがこの数字を支配します。
- ツーリング。ホイールバランススタンド、ダイヤモンドドレッサー、クーラントフィルター、優れた磁気チャック。
- インストールとトレーニング。 CNC グラインダーの生産性は、それをプログラムするオペレーターによって決まります。
- メンテナンスと予備品。ガイドウェイの摩耗、作動油の品質、スピンドルベアリングによって、機械の 10 年後の精度が決まります。
私たちの経験では、値札を見る前に平坦度の許容値、ガイドウェイの設計、制御機能を比較する購入者は、一貫して接地部品あたりのコストを低く抑えることができます。社内に生産および組立センターを備えたメーカーの機械は、答えを見つけるための 1 つの場所も提供しており、その安心感も価値の一部です。
CNC平面研削盤のよくある質問
CNC平面研削盤とは何ですか?
CNC 平面研削盤は、回転砥石車を使用して金属部品に平らで平行な滑らかな表面を作成します。 CNC 制御はテーブル移動、クロスフィード、ダウンフィード、ホイールドレッシング、摩耗補正を自動化するため、オペレータはすべての部品で同じ結果を再現できます。
平面研削盤と円筒研削盤の違いは何ですか?
平面研削盤は往復テーブル上に保持されたワークピースに平坦な表面を生成し、円筒研削盤はワークピースを自身の軸の周りに回転させて外径または内径を研削します。どちらも砥石車を使用しますが、機械の運動学とワーク保持力は完全に異なります。
CNC平面研削盤の価格はいくらですか?
価格は主にテーブル サイズ、スピンドル出力、制御レベルによって決まります。小型の手動平面研削盤は最も安価なエントリーポイントであり、自動ドレッシングとクーラントろ過を備えた完全な CNC マシンはより大きな投資を意味しますが、バッチ生産の場合、通常は労力の節約とスクラップの削減で回収されます。
平面研削盤ではどのような表面仕上げが可能ですか?
通常の平面研削の場合、一般的な Ra 値の範囲は 0.2 ~ 0.8 μm です。精密なドレッシング、バランスのとれたホイール、安定した冷却剤を使用すると、精密機械は約 0.1 μm Ra に達することができ、これはほとんどの金型と工具の要件をカバーします。
横主軸平面研削盤と立主軸平面研削盤の違いは何ですか?
横型スピンドル機は砥石の外周を使って研削し、高精度の平面を得るには標準的な選択肢です。垂直スピンドル機械は砥石面を使って研削し、広範囲の金属をより速く除去し、仕上げがそれほど重要ではない大量の素材の除去に適しています。
平面研削盤のメンテナンスはどうすればよいですか?
毎回の作業後は磁気チャックを清潔に保ち、消磁し、クーラントを洗い流してその濃度を毎週チェックし、砥石がつやついた場合はドレスアップし、計画通りにウェイに注油し、テーブルの平面度とダウンフィードの精度を定期的にチェックして、小さな磨耗がスクラップ部品にならないようにします。


製品にご興味がございましたら、お問い合わせください。
お問い合わせ先
Nantong New Era Technology Co., LTD
- 中国江蘇省南通市崇川区五つ星工業団地
- 電話番号:+86-19851302688
- メールアドレス: [email protected]
クイックリンク
モバイル端末
